





Freno de presión CNC controlado por servobomba: Energy Consumption Analysis
By Author: Mark Hanks
El consumo energético es un tema importante al elegir frenos de presión CNC. Traditional electro-hydraulic press brakes use servo proportional valves to control upper beam movement, pero las pérdidas en la estructura electrohidráulica en esta competencia energética causadas por la aceleración y el desbordamiento reducen la eficiencia general.
Un freno de presión CNC controlado por servobomba con servomotores de velocidad variable puede controlar directamente el flujo y la presión hidráulicos según diferentes requisitos de flexión. Este sistema avanzado puede reducir el consumo innecesario de energía, mejorar la eficiencia hidráulica, y proporcionan mejor estabilidad térmica.
Este artículo explicará la comparación entre los sistemas hidráulicos de servobomba y servoválvula mediante análisis de simulación y explicará por qué la tecnología de servobomba se está convirtiendo en una buena opción para el conformado de chapa de alta eficiencia energética.
¿Qué es un freno de presión CNC controlado por una bomba de servo?
Un freno de presión CNC con tecnología de servobomba utiliza un innovador sistema de control de movimiento de prensa dentro de su sistema hidráulico. Dentro de este sistema, Un servomotor es responsable de accionar la bomba hidráulica.
Una diferencia significativa entre un freno de presión controlado por un sistema tradicional de válvulas proporcionales servo y un sistema servo de bomba es el método para controlar un flujo excesivo de aceite hidráulico. El sistema servo de la bomba modifica la salida de aceite hidráulico según las demandas del sistema para un ciclo de curvado específico, lo que reduce las pérdidas por estrangulamiento.
A medida que los fabricantes se preocupan cada vez más por la energía demandada por los procesos de producción y los costes de operar una máquina, El enfoque se centra en la optimización del proceso productivo. Es probable que en un futuro próximo se logren sistemas hidráulicos de freno de presión CNC más eficientes utilizando estrategias de control más inteligentes, como la tecnología de control de servobombas.
1. ¿Cómo funciona un sistema hidráulico de servobomba??
El esquema hidráulico del freno de presión CNC controlado por servobomba se muestra en la Figura 1.
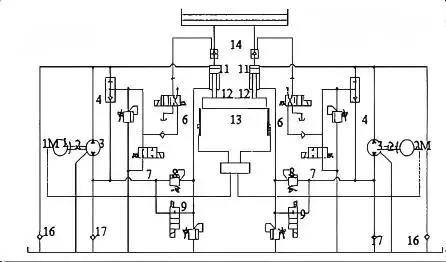
Figura 1. Esquema hidráulico de un freno de prensa CNC controlado por servobomba
El proceso operativo del sistema controlado por servobomba consta de cinco etapas:
Etapa de Aproximación Rápida
Los servomotores 1M/2M accionan la bomba bidireccional de desplazamiento fijo (3) en rotación hacia adelante, suministrando aceite a la cámara sin biela del cilindro hidráulico (12). Al mismo tiempo, Válvula de llenado (11) Apertura, Permitiendo que más aceite salga del tanque de llenado para aumentar el flujo del cilindro. El ariete se mueve hacia abajo rápidamente, con la velocidad de aproximación controlada por la velocidad del servomotor.
Etapa de alimentación operativa
Cuando la herramienta de flexión contacta la pieza, La válvula de llenado se cierra. El aceite hidráulico es suministrado únicamente por la bomba, permitiendo que la presión se acumule dentro del cilindro. La velocidad de avance de trabajo se controla con precisión mediante la velocidad de rotación del servomotor.
Escenario Dwell
Después de que el ariete llega al punto justo inferior, La bomba servo deja de girar. El sistema mantiene la presión para reducir la deformación de retroceso tras la flexión.
Etapa de alivio de presión
En esta etapa, La dirección de la bomba cambia bajo el control de los servomotores, y se suministra aceite a la cámara de la varilla. El ariete se mueve lentamente hacia arriba bajo control CNC.
Etapa de Retorno
La servobomba sigue funcionando en sentido contrario. La válvula de llenado se abre para permitir que el aceite de la cámara sin varilla regrese al depósito de llenado. La velocidad de retorno está regulada por la velocidad del servomotor.
Comparación de sistemas hidráulicos entre servobomba y servoválvula
| Artículo de comparación | Sistema controlado por válvula servo | Sistema controlado por servobomba |
| Principio de control | Utiliza válvulas servo y válvulas proporcionales para regular el flujo y la presión hidráulica | Utiliza bombas de desplazamiento variable accionadas por servomotores para controlar directamente el flujo de salida |
| Velocidad de respuesta | Respuesta muy rápida (típicamente 5–50 ms), adecuado para el control dinámico a alta velocidad | Respuesta más lenta debido a la inercia de la bomba (típicamente entre 100 y 500 ms), pero suficiente para aplicaciones de frenos de presión CNC |
| Eficiencia energética | Menor eficiencia debido a pérdidas por estrangulamiento y pérdidas por desbordamiento; Más generación de calor | Mayor eficiencia porque la potencia hidráulica se suministra según la demanda real; reduce el consumo innecesario de energía |
| Generación de calor | Genera más calor hidráulico, a menudo requieren sistemas de refrigeración más grandes | Genera menos calor, mejorar la estabilidad de la temperatura del aceite hidráulico y reducir los requisitos de refrigeración |
| Precisión de control | Posición excelente, velocidad, y precisión en el control de presión | Alta precisión estática con un rendimiento de seguimiento dinámico ligeramente inferior |
| Coste del sistema | Menor coste de componentes, Tecnología madura, Mantenimiento más fácil | Mayor inversión inicial debido a servomotores y bombas variables |
| Complejidad del sistema | Estructura hidráulica más sencilla con componentes de válvula estandarizados | Sistema de circuito cerrado más complejo con bombas servo, Electrónica de control, y componentes hidráulicos adicionales |
| Protección contra sobrecargas | Alivio rápido de presión mediante válvulas de seguridad, proporcionando protección sensible contra sobrecargas | Se basa principalmente en la limitación de potencia de la bomba, con una respuesta de sobrecarga más lenta |
| Nivel de ruido | Mayor ruido de conmutación de válvulas y fluctuaciones de presión | Funcionamiento más suave con menor ruido hidráulico |
Como se explica en la tabla comparativa anterior, La principal diferencia entre los sistemas hidráulicos de servobomba y servoválvula es la distinta forma de controlar el flujo de aceite hidráulico. Un sistema de servobomba controla la velocidad de la bomba según el caudal requerido, lo cual es muy útil para reducir las pérdidas por limitación y el consumo innecesario de energía. Al contrario, Los sistemas de servoválvulas regulan el flujo hidráulico a través de la apertura y cierre de válvulas, lo que genera pérdidas hidráulicas adicionales durante la operación.
Sistema controlado por válvulas (Control de limitación)
En un sistema hidráulico controlado por válvulas, La bomba mantiene una presión y un flujo constante de aceite. Una válvula proporcional permite un control total del flujo hacia el cilindro hidráulico.
Bajo estas condiciones, La presión y el caudal que exceden lo requerido por la carga se eliminan mediante el acelerador en la válvula o se descargan a través de una válvula de alivio. Esto convierte el exceso de energía hidráulica en calor y provoca pérdida de energía.
Analogía: El suministro de agua está completamente abierto, mientras que el flujo se controla bloqueando parcialmente la salida de la tubería con una válvula de cierre. Se desperdicia el exceso de presión del agua. Estos sistemas casi siempre utilizan un circuito hidráulico abierto.
Sistema controlado por bomba (Control volumétrico)
En un sistema hidráulico controlado por bomba, El movimiento de los actuadores se controla ajustando el desplazamiento o la velocidad de una bomba de desplazamiento variable, permitiendo que el sistema proporcione el caudal y la presión exigidos por la carga y sufra pérdidas mínimas por limitación.
En este sistema, la salida de la bomba es exactamente el caudal que necesita el actuador, Prácticamente no se desborda y casi no hay gas ni pérdidas de calor.
Analogía: Un sistema así es muy similar a un sistema de agua controlada por bomba, Bomba de agua de velocidad variable, que no desperdicie presión excesiva. Estos sistemas casi siempre están diseñados como circuitos hidráulicos cerrados, utilizando una bomba de desplazamiento variable con un motor de desplazamiento fijo o cilindro hidráulico.
2. Análisis de consumo de energía de frenos de prensa CNC
2.1 Configuración y secuencia de funcionamiento del modelo
Se estableció un modelo de simulación de un sistema hidráulico de freno de prensa CNC controlado por válvulas, como se muestra en Figura 2, y el modelo del sistema hidráulico controlado por bomba del freno de presión CNC, como se muestra en Figura 3. Los parámetros operativos de ambos sistemas se enumeran en la Tabla 1.
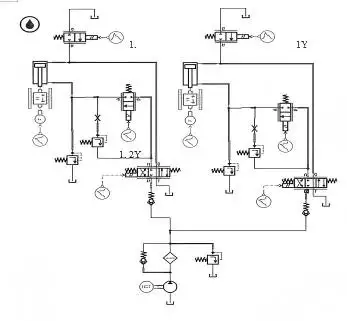
Figura 2 Modelo de simulación del sistema hidráulico controlado por válvulas para el freno de prensa
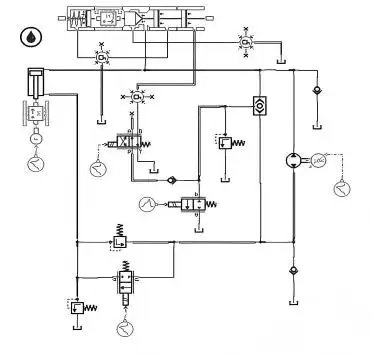
Figura 3. Modelo de simulación del sistema hidráulico controlado por bomba para el freno de presión
Tabla 1. Especificaciones de tiempo de acción y velocidad
| Acción | Aproximación rápida | Alimentación de Trabajo | Dwell | Alivio de presión | Golpe de retorno |
| Tiempo controlado por válvulas (s) | 1.5 | 2 | 1.5 | 1.5 | 2 |
| Velocidad (mm/s) | 90 | 8.5 | 0 | 0 | 75 |
| Tiempo controlado por la bomba (s) | 0.75 | 2 | 1.5 | 1.5 | 1 |
| Velocidad (mm/s) | 180 | 8.5 | 0 | 0 | 150 |
El sistema controlado por servobomba utiliza un servomotor para regular directamente la velocidad y el flujo de salida de la bomba. Los servomotores tienen ventajas sobre los motores tradicionales de velocidad fija, con respuestas rápidas y altas velocidades de rotación que, en última instancia, acortan el tiempo de aproximación y retorno.
Para hacer una evaluación adecuada, Ambos sistemas se ajustaron con los mismos parámetros hidráulicos. Los ajustes principales se muestran en la Tabla 2.
Tabla 2. Configuración de parámetros clave
| Componente / Sistema | Parámetro | Valor |
| Cilindro hidráulico (Ambos sistemas) | Diámetro del diámetro | 170 mm |
| Diámetro de la varilla | 160 mm | |
| Golpe | 200 mm | |
| Sistema controlado por válvulas | Desplazamiento de la bomba | 16 cc/rpm |
| Velocidad del motor | 1450 revoluciones/min | |
| Sistema controlado por bomba | Desplazamiento bidireccional de la bomba | 16 cc/rpm |
| Ambos sistemas | Fuerza de carga | 625,000 N (por lado) |
| Sistema controlado por válvulas | Corriente nominal para la válvula servo | 40 mA |
| Frecuencia natural de la válvula servo | 80 Hz |
Para el sistema controlado por válvulas, La apertura de la válvula servo se ajustaba mediante señales de corriente de entrada para alcanzar las velocidades requeridas en el cilindro. Las válvulas direccionales y de llenado se controlaban según la secuencia de funcionamiento. La curva de desplazamiento del pistón se muestra en la Figura 4.
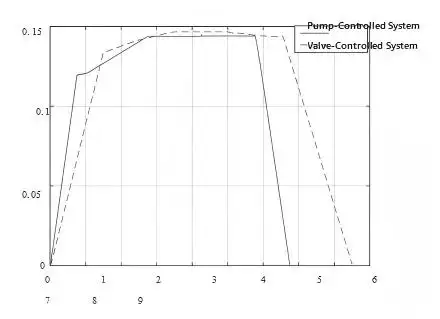
Figura 4. Cilindrada del pistón del cilindro hidráulico vs. Curva temporal
Para el sistema controlado por bomba, Velocidad controlada por servomotor, flujo y dirección de salida de la bomba. El funcionamiento de la válvula de llenado se controlaba mediante conmutación direccional de válvulas, y la curva de desplazamiento resultante también se presenta en la Figura 4.
2.2 ¿Cuánta energía puede ahorrar un servo pump de freno de presión CNC??
El sistema controlado por servobomba reduce el tiempo de ciclo aumentando la velocidad de las etapas de aproximación y retorno rápido. El tamaño del paso de la simulación se estableció en 0.001 s, con tiempos totales de simulación de 8,5 s para el sistema controlado por válvula y 6,75 s para el sistema controlado por bomba.
Los datos de presión y flujo de la bomba bidireccional se exportaron a MATLAB para calcular el consumo de energía. Las curvas de potencia-tiempo se muestran en la Figura 5.
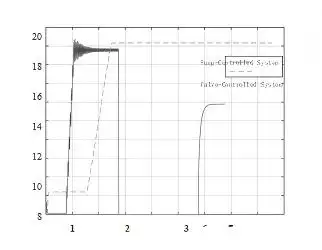
Figura 5. Potencia vs. Curvas temporales
Durante las etapas de alimentación y devolución de trabajo, El sistema controlado por servobomba mostraba una mayor potencia instantánea porque la energía se suministraba directamente al actuador. En contraste, Los sistemas controlados por válvulas sufren pérdidas hidráulicas adicionales causadas por el desbordamiento y la regulación.
La integración numérica de MATLAB mostró que:
• Sistema controlado por bomba de servo: aproximadamente 43,69 kJ por ciclo
• Sistema controlado por válvulas: aproximadamente 124,9 kJ por ciclo
Por lo tanto,, Bajo las mismas condiciones laborales, El sistema controlado por servobomba consumía aproximadamente un 65% menos de energía que el sistema controlado por válvula.
2.3 Reducción del flujo hidráulico de aceite y beneficios en temperatura
Las curvas de flujo total de aceite hidráulico obtenidas de la simulación JS Ragos se muestran en la Figura 6.
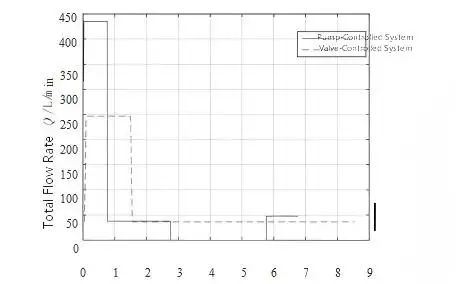
Figura 6. Caudal total vs. Curvas temporales
La demanda de volumen de aceite se calculó integrando el caudal de la salida de la bomba y la válvula de llenado durante la etapa de aproximación rápida.
A partir de los resultados de la simulación, Hemos encontrado
• Sistema controlado por bomba de servo: ~ 7,53 L
• Sistema controlado por válvulas: ~ 10,243 L
Durante el mismo ciclo de funcionamiento, El sistema controlado por servobomba requería ~ un 26% menos de volumen de flujo hidráulico de aceite.
Qué tipo de clientes son adecuados para frenos de presión CNC controlados por servobomba?
Comparado con los sistemas tradicionales, La tecnología de control de bombas ha incrementado la eficiencia energética, reducción de pérdidas hidráulicas, y mejora de la estabilidad térmica. Sin embargo, El uso de servomotores de accionamiento directo, Bombas de desplazamiento variable, y controles avanzados, Eso supone un precio más alto en comparación con los sistemas tradicionales.
Por el precio, La tecnología de control de bombas no es ideal para todos los entornos de fabricación. Sin embargo, Es especialmente ideal para estos entornos de fabricación:
1. Fabricantes de alto volumen con largas jornadas de funcionamiento
En la fabricación de chapa metálica, El coste energético contribuye en gran medida al coste total de fabricación cuando la planta de producción funciona durante largas horas.
En sistemas tradicionales controlados por servoválvulas, La energía hidráulica se convierte en calor durante el proceso, y esta pérdida de energía es una forma de pérdida por limitación.
En contraste con los sistemas tradicionales, Un sistema de control basado en la tecnología de servobomba controla la salida de la bomba para satisfacer la demanda de cada operación de flexión. Este sistema está diseñado para suministrar la energía hidráulica necesaria para cada operación y así minimizar el consumo de energía durante una producción prolongada.
La tecnología de control de bombas es ideal para las siguientes industrias:
Fabricación de componentes automotrices
Producción de armarios eléctricos de alto volumen
Fabricación de chapa metálica para grandes electrodomésticos
Fabricación de metales de alto volumen
2. Fabricantes preocupados por el aumento de los costes energéticos
El aumento de los precios de la electricidad en la industria implica mayores costes operativos. Esta situación ha obligado a los fabricantes a considerar los costes operativos al adquirir nueva tecnología de fabricación.
En este contexto, La tecnología de control de bombas ofrece una ventaja competitiva a los fabricantes ubicados en países con mayores costes eléctricos, o a aquellos fabricantes que quieren reducir su huella de carbono.
3. Entornos de producción estabilizados por control de temperatura del fluido hidráulico
Los sistemas hidráulicos clásicos son menos eficientes debido a las pérdidas por aceleración, que generan calor innecesario. Esto puede provocar efectos negativos considerables en el sistema hidráulico durante largos tramos de operación a alta velocidad.
- Temperaturas elevadas del fluido hidráulico
- Degradación del fluido hidráulico
- Deterioro de juntas tóricas y sellos
- Reducción de la estabilidad del sistema
Sistemas de servobomba, eliminando las pérdidas de energía, están diseñados para generar menos calor y funcionar con mayor estabilidad en las temperaturas del fluido hidráulico.
Como resultado, son más apropiados para
- Actividades de producción en ambientes de alta temperatura
- Funcionamiento continuo de maquinaria de flexión en instalaciones de producción 24/7
- Líneas de producción que requieren alta estabilidad de equipos
4. Las empresas se centraron en el valor de su inversión
El precio de compra de un sistema controlado por bomba suele ser superior al de un sistema controlado por válvula. Sin embargo, El primero está diseñado para producir beneficios importantes a largo plazo que, en esencia, compensan el mayor coste inicial, Incluido:
- Reducción de la pérdida de energía hidráulica
- Disminución del calentamiento del sistema
- Reducción de la demanda de refrigeración
- Mejora de la estabilidad de las condiciones de funcionamiento de los componentes hidráulicos
Estos beneficios conducen a menores costes globales del sistema y a un mantenimiento reducido durante la vida útil del sistema hidráulico.
Para los fabricantes centrados en la producción a largo plazo de sus frenos de presión, La tecnología controlada por bomba es un sistema más cómodo.
5. Empresas manufactureras altamente automatizadas
Los requisitos de las líneas de producción automatizadas modernas incluyen:
- Funcionamiento de maquinaria altamente estable
- Un alto grado de repetibilidad
- Producción que se extiende y, Idealmente, Continuo
Las técnicas de producción automatizadas que utilizan sistemas de control por servobomba de alta estabilidad hidráulica son especialmente adecuadas para los sistemas de producción altamente automatizados que incorporan frenos de presión robóticos y células de flexión automatizadas.
Ventajas de la tecnología de la bomba servo
1. Velocidad aumentada
El tiempo de respuesta de un motor asincrónico accionado por un accionamiento de frecuencia variable es de unos 600 ms. En contraste, con motores síncronos de imanes permanentes y servoaccionamientos, El sistema es capaz de alcanzar un tiempo de respuesta de 50 ms.
2. Control mejorado
Con un sistema de control de bomba servomotor, Se implementa un sistema de control en lazo cerrado. Los valores comandados se comparan continuamente con los valores reales mediante sensores de velocidad y presión.
El sistema de control ajusta automáticamente el servomotor y el sistema de bomba para un control óptimo de la presión, Flujo, y movimiento.
3. Reducción del consumo de energía
Dado que un sistema de control de bomba servomotor está diseñado para ser un sistema de control de velocidad variable, El servomotor es capaz de ajustar su velocidad a las demandas de flujo del sistema. Por lo tanto,, cuando el sistema funciona a baja velocidad, El consumo energético del sistema se reduce.
En diferentes configuraciones de máquina y en distintas condiciones operativas, El ahorro energético puede estar entre el 30% y el 80%.
4. Sistema Hidráulico Integradom
Un sistema de control de bomba servomotor permite que una bomba de desplazamiento fijo proporcione una salida proporcional. Esto reduce la necesidad de muchos componentes del sistema y, por tanto, proporciona un sistema más simplificado.
El sistema reduce el desbordamiento continuo a alta presión y baja la temperatura del aceite hidráulico, lo que extiende la vida útil de todo el sistema hidráulico.
5. Nivel de ruido reducido y alta compatibilidad ambiental
La función de control de velocidad de un sistema de control de bomba con servomotor significa que el nivel de ruido del sistema solo es tan alto como la demanda operativa actual.
El nivel de ruido típico puede ser entre 8 y 10 dB inferior al de un sistema hidráulico estándar, mejorando enormemente el ambiente acústico del taller.
Conclusión
Los frenos de presión CNC controlados por servobomba ofrecen una opción más eficiente energéticamente en comparación con el sistema hidráulico servo proporcional controlado por válvula tradicional. Controlando directamente la velocidad de la bomba y el flujo de aceite hidráulico según los requisitos reales de flexión, La tecnología de servobomba puede reducir las pérdidas por aceleración y mejorar la eficiencia global del aceite hidráulico.
Según el análisis de simulación JS RAGOS, El sistema controlado por servobomba consumía aproximadamente un 65% menos de energía por ciclo de flexión en comparación con el sistema controlado por servoválvula bajo las mismas condiciones de funcionamiento. Además,, La menor demanda de flujo hidráulico ayuda a disminuir la generación de calor y a controlar mejor la temperatura del aceite hidráulico durante el trabajo continuo de la máquina.
Para fabricantes de chapa metálica con altos volúmenes de producción, largas horas de funcionamiento de la máquina, y el aumento de problemas energéticos, Los frenos de presión controlados por servobomba JS Ragos pueden ofrecer beneficios significativos a largo plazo.
JS RAGOS está comprometida con el desarrollo de soluciones de freno de presión CNC y conformado inteligente de chapa metálica que ahorren energía. Al llevar tecnología hidráulica avanzada a la fabricación práctica, ayudamos a los clientes a lograr una producción más eficiente y sostenible.
Preguntas más frecuentes
Q1. ¿Qué es un freno de presión CNC controlado por servobomba??
Los frenos de presión CNC controlados por servobomba cuentan con servomotores que controlan directamente la velocidad hidráulica de la bomba y el flujo de salida. Compárese con los sistemas tradicionales controlados por válvulas, Suministra energía hidráulica según los requisitos reales de flexión y ahorra energía.
P2. ¿Cuánta energía puede ahorrar un servo bomba CNC de freno de presión??
Según los resultados de la simulación JS RAGOS, El sistema controlado por servobomba consumía aproximadamente un 65% menos de energía por ciclo en comparación con un sistema hidráulico controlado por servoválvula bajo las mismas condiciones de funcionamiento.
Pero el verdadero ahorro energético está influido por muchos factores, como la configuración de la máquina, Ciclo de producción, Condiciones de flexión, y horario de funcionamiento, etc.
P3. ¿Cuál es la diferencia entre un sistema de servobomba y un sistema hidráulico de servoválvula??
Un sistema de servoválvula controla el flujo de aceite hidráulico controlando la apertura y cierre de la válvula, lo que resultaría en pérdidas por limitación y mayor generación de calor.
Un sistema de servobomba controla el flujo hidráulico regulando la velocidad de la bomba, permitiendo suministrar energía hidráulica solo cuando sea necesario. Es más favorable a la eficiencia energética, y temperatura del aceite hidráulico.
P4. ¿Son adecuados los frenos de presión CNC con servobomba para todos los fabricantes??
Los frenos de presión CNC con servobomba son especialmente adecuados para fabricantes de chapa metálica con grandes volúmenes de producción y largas jornadas de funcionamiento.
Para clientes con poca utilización de máquinas o que no disponen de suficientes presupuestos, Los sistemas tradicionales controlados por servoválvula podrían seguir siendo una opción adecuada.
P5. ¿Puede la tecnología de la bomba servo mejorar el rendimiento del freno de presión CNC??
Sí. Los sistemas de servobomba pueden mejorar la eficiencia de la máquina al proporcionar una velocidad de trabajo de aproximación y retorno más rápidas y un funcionamiento más estable durante la producción continua.
P6. ¿Es un servo-bomba CNC de freno de presión para una mayor inversión?
Los sistemas de servobomba suelen ser más caros que los sistemas de servoválvulas, Pero pueden ofrecer mejores costes operativos a largo plazo y mejor retorno de la inversión debido a su menor consumo energético y generación de calor.