





Cómo elegir la apertura y el tonelaje del chip V-die del freno de presión
Deja de arriesgarte a tus herramientas con conjeturas. Tanto si usas una instalación manual como un sistema CNC de alta gama, Entender cómo equilibrar el tonelaje y la selección de troqueles es vital para una fabricación segura y precisa. Esta guía desglosa las fórmulas estándar del sector para ayudarte a elegir la abertura en V adecuada cada vez.
¿Qué hace una calculadora de tonelaje de freno de prensa??
Una calculadora de tonelaje de freno de presión determina la fuerza necesaria para doblar un espesor específico de metal sobre una abertura concreta del troquel. Garantiza que tu máquina tenga lo necesario Capacidad del freno de presión para completar el trabajo sin sobrecargar el sistema hidráulico ni romper un puñetazo.
Sin un cálculo preciso, Estás operando en la oscuridad. Si subestimas la fuerza, El ariete puede detenerse a mitad de curva, Te dejará con una pieza arruinada y una máquina potencialmente atascada. Si sobreestimas, Podrías elegir un dado que sea innecesariamente ancho, lo que resulta en un radio descuidado que no cumple con las especificaciones de diseño.
La fórmula básica de la industria para el control del aire
Para acero dulce estándar, La mayoría de los talleres usan una versión simplificada "Regla general" para estimar la fuerza necesaria. Aunque existe software de ingeniería complejo, Este cálculo rápido es increíblemente fiable para las operaciones diarias en el suelo:
Tonelaje por metro ≈ Espesor² × 1,4
Si trabajas con acero de 10 mm, Las matemáticas son estas:$10 por 10 por 1,4 = 140texto{ tonos por meter}$.
Este coeficiente de 1,4 es un atajo basado en una apertura estándar en V de 8x. Proporciona una base que cubre la mayoría de los escenarios de control del aire. Sin embargo, El momento en que cambias la apertura del dado o el tipo de material, Este número debe ajustarse para mantener la seguridad y la precisión.
Ajustes de materiales para mayor precisión
No todos los metales responden igual a la presión. La fórmula base asume acero dulce con una resistencia a la tracción de aproximadamente 450 dólares.{ N/mm}^$2. Debes ajustar tus resultados si cambias a acero inoxidable o aluminio.
| Material | Cambio de Fuerza | Factor de ajuste |
| Acero dulce | Valor base | 1.0 |
| Acero inoxidable | 40% a 60% | 1.4 – 1.6 |
| Aluminio | −40% a −50% | 0.5 – 0.6 |
Si ese mismo proyecto de 10mm usa acero inoxidable, El tonelaje requerido podría superar las 200 toneladas por metro. Por eso revisar tu Apertura del troquel del freno de presión Los límites antes de empezar no son negociables. El acero inoxidable tiene un nivel mucho más alto "Endurecimiento por trabajo" Índice, Es decir, contraataca con más fuerza a medida que avanza la curva. Aluminio, Por el contrario, es mucho más blando pero propenso a agrietarse si la abertura del troquel es demasiado estrecha.
Cómo elegir la selección adecuada de apertura para el dado V
Elegir la apertura del troquel es un acto de equilibrio entre la fuerza que puede proporcionar tu máquina y el radio de flexión que requiere tu pieza. Cuanto más amplia es la apertura, cuanto menor sea el tonelaje necesario, pero cuanto mayor será el radio interior de la curva.
La regla estándar: 6x a 10x Grosor
Para la gran mayoría de las aplicaciones de control del aire, Deberías elegir una abertura en V que tenga entre 6 y 10 veces el grosor de tu material ($V = 6 texto{ a } 10 veces S$).
- 6x Grosor: Esto es un "Curva cerrada" Escenario. Requiere una fuerza significativa y suele reservarse para materiales más finos donde un radio pequeño es crítico para el ensamblaje final.
- 8x Grosor: Este es el "Punto óptimo de la industria." Proporciona los resultados más predecibles, Resorte estándar, y una carga equilibrada en la máquina.
- Grosor de 10x a 12x: Esto es para "Servicio pesado" o "Alta capacidad" doblamiento. Abriendo el dado más ancho, Reduces significativamente el tonelaje, lo cual suele ser necesario al trabajar con un Freno de presión de 4000 mm En placas de longitud completa y gruesas.
Ejemplo para la flexión de acero de 10 mm
Al actuar Flexión de láminas a 10 mm, Tu elección de dado cambiará drásticamente el comportamiento de la máquina:
- Apertura en V de 60 mm (6x): Esto da como resultado una curva cerrada pero requiere casi 150 toneladas por metro. Pone una tensión extrema en la punta del punzón y en los hombros del troquel.
- Apertura en V de 80 mm (8x): Esta es la configuración ideal. Requiere aproximadamente entre 82 y 100 toneladas por metro, proporcionando un establo, Curva repetible de 90 grados con desgaste manejable.
- Apertura en V de 100 mm (10x): Esto crea un radio mayor y es mucho más seguro si tu máquina está cerca de su límite máximo. Reduce el requisito de tonelaje en casi un 20%.
Por qué importa el tamaño de la apertura del troquel para tu máquina
La selección de apertura del dado V actúa como la "Apalancamiento" Punto de la curva. Igual que una llave más larga facilita girar un tornillo rígido, Una abertura de troquel más ancha facilita que el freno de presión deforme el acero.
Efectos de un V-Die más pequeño
Cuando fuerzas metal en una abertura en V estrecha, el "Apalancamiento" es baja. Esto da lugar a:
- Se requiere mayor tonelaje: La máquina tiene que empujar con una fuerza masiva para superar la resistencia del material en un corto periodo.
- Radio interior más compacto: Esto suele ser solicitado por ingenieros que buscan una mirada precisa, Pero tiene un coste mecánico.
- Aumento del desgaste de la herramienta: La fricción en los hombros del chip es mucho mayor. Con el tiempo, Esto causa "Irritante" o ranuras en tus troqueles, que eventualmente marcará cada parte que doblarás.
Efectos de un V-Die Mayor
Ensanchar la abertura aumenta tu ventaja, conduciendo a:
- Se requiere menor tonelaje: Esto protege a tu Freno de presión de alta resistencia por fatiga hidráulica prematura y deflexión del chasis.
- Radio de curvatura mayor: Porque el material tiene más espacio para curvarse de forma natural, el radio interior aumenta ($Ri aprox. 0,156 veces V$).
- Más seguro para placas gruesas: Reduce la probabilidad de "Grietas por tensión" en la superficie exterior de la curva, lo cual es común al doblar grueso, Acero de alto carbono.
La relación entre radio interior y retorno de primavera
Uno de los aspectos más ignorados de la selección de troqueles es cómo influye en el springback. El retroceso ocurre cuando el metal intenta recuperar su forma original después de que el punzón libera la presión.
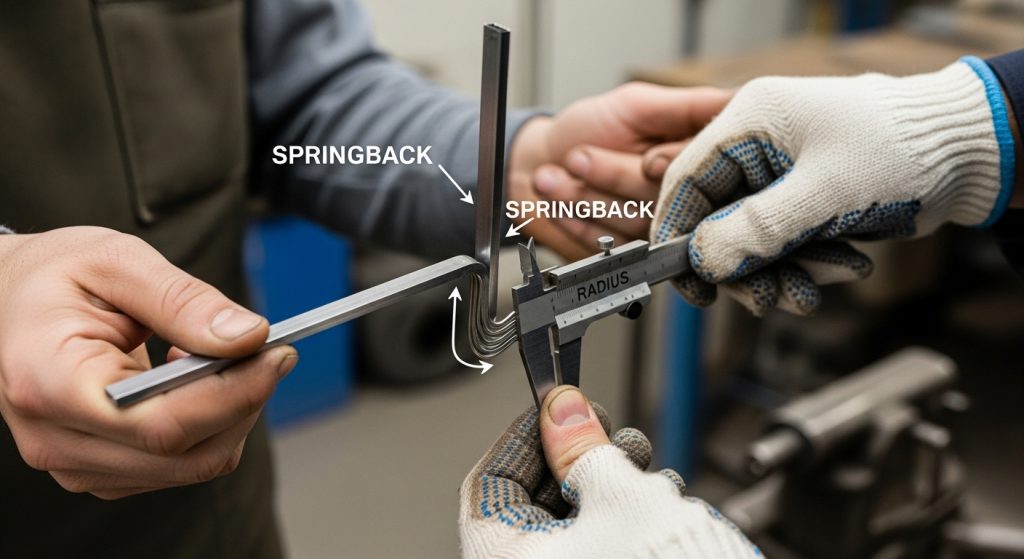
En un dado estrecho (6x), El material se estira de forma más agresiva, lo que en realidad puede reducir el Porcentaje de retroceso pero aumenta el riesgo de fractura. En un troquel más ancho (10x-12x), El material es "Formación" Más suavemente, lo que a menudo conduce a un retroceso más predecible. Para acero de 10 mm, Podrías esperar 1 o 2 grados de retroceso. Si usas un troquel que sea demasiado grande para el grosor, el material puede ni siquiera alcanzar su punto de cesión de forma efectiva, Haciendo casi imposible alcanzar un ángulo constante de 90 grados.
Desviación de la máquina y el "Coronación" Factor
Cuando doblas una placa pesada de 10 mm a largas distancias, como 3 o 4 metros, La propia máquina se flexiona. El centro del ram y la base se doblarán ligeramente bajo 200 toneladas de presión.
Elegir una abertura de troquel más ancha ayuda a mitigar esta deflexión al reducir el tonelaje total. Sin embargo, para trabajo de precisión, Debes usar un sistema de corona. Si es un sistema hidráulico integrado en el Freno de presión de 4000 mm o un sistema manual de cuña, El coronado asegura que el centro de tu placa de 10 mm quede tan nítido como los extremos.
Lista de comprobación de montaje para el doblado de placas pesadas
Antes de pisar el pedal en un trabajo de alto volumen, Revisa esta lista de verificación:
- Identificación de materiales: ¿Es esto acero dulce?, ¿O es una aleación de alta tensión?? Consulta el certificado del molino si está disponible.
- La Integridad: ¿Están los hombros del chip en V lisos y lubricados?? Latas de chapa gruesa "Incautar" En un troquel seco, aumentando el tonelaje de forma inesperada.
- Radio de punzón: Asegúrate de que el radio de punzón sea adecuado para el grosor. Usando un "Cuchillo" Un punzón en acero de 10 mm resultará en un "agudo" Flexión que es estructuralmente débil.
- Calibración de la barra de retroalimentación: Curvas de alto tonelaje pueden crear "Choque por vibración" Eso puede desplazar los dedos de la manomedia hacia atrás. Asegúrate de que estén bien bloqueadas.
- Autorización de seguridad: Asegúrate de que el "Preparación" El área está despejada. Una lámina de acero de 10 mm de 3 metros que se mueve hacia arriba a 10 mm/s genera un impulso inmenso.
Resolución de problemas de picos de tonelaje
Si tu máquina tiene dificultades para completar una curva que la calculadora indicaba que era posible, Considera estos tres "oculto" Factores:
- Material frío: El acero almacenado en un almacén congelado es más difícil de doblar que el acero a temperatura ambiente. El frío aumenta la resistencia al límite elástico del metal.
- Dirección del grano: Si estás doblando "Con la veta" (paralelo a la dirección de balanceo), El acero es más fácil de doblar pero propenso a agrietarse. Doblamiento "Contra la fibra" requiere aproximadamente un 10% más de tonelaje pero es mucho más resistente.
- Fricción de herramientas: Si tu V-die está oxidado o sucio, La fricción entre la placa y los hombros del troquel puede añadir hasta un 15% a tu requerimiento total de tonelaje.
Método sencillo en la planta de taller para el éxito diario
Sigue estos tres pasos para cada nueva configuración:
Paso 1: Elige tu V-Die Empieza con el "Regla 8x." Para acero de 10 mm, Busca un chip V-die de 80mm. Esto proporciona una curvatura limpia con una presión manejable.
Paso 2: Calcula tu tonelaje Usa la fórmula o una calculadora digital para ver si tu máquina puede soportar la carga. Multiplica el "tonos por meter" por la longitud total de tu parte. Si tienes una pieza de 3 metros a 82 toneladas/metro, Necesitas al menos 246 toneladas de fuerza.
Paso 3: Comprueba tu margen Nunca uses tu máquina al 100% de su capacidad. Siempre añade un margen de seguridad del 20%. Si tu pieza requiere 246 toneladas, Deberías usar una máquina con capacidad para al menos 300 toneladas.
Dominando la relación entre tonelaje y apertura del troquel del freno de presión, Alargas la vida útil de tu equipo y produces piezas que cumplen con las especificaciones de ingeniería cada vez.
Preguntas frecuentes
¿Qué pasa si uso una selección de apertura V-die que es demasiado pequeña??
Usar un dado demasiado pequeño (menos de 6x de espesor) aumenta drásticamente el tonelaje requerido. Esto genera una presión extrema sobre el golpeador y el dado, lo que puede provocar rotura de herramientas. También provoca que el material se "tú" En los hombros del dado, dejando marcas profundas y potencialmente agrietando el radio exterior de la curva.
¿Una apertura en V más grande hace que la curva sea más precisa??
Una abertura en V más grande (Grosor de 10x a 12x) reduce el tonelaje y hace que el proceso sea más seguro para la máquina, Pero también aumenta el radio de curvatura interior. Aunque esto puede evitar que se agrieten en placas gruesas, puede resultar en un mayor retroceso. La precisión proviene de encontrar el "Punto ideal"—normalmente 8 veces el grosor—donde fuerza y radio están perfectamente equilibrados.
¿Cómo cambia el acero inoxidable el proceso de selección de troqueles??
El acero inoxidable tiene una mayor resistencia a la tracción y se endurece rápidamente. Porque requiere aproximadamente un 50% más de presión que el acero dulce, a menudo deberías elegir un chip en V un poco más ancho (10x de grosor) Para mantener el tonelaje dentro de los límites seguros de tu freno de presión de alta resistencia.
¿Puedo calcular tonelaje para varias curvas a la vez??
El tonelaje se calcula por curva. Si realizas varias flexiones simultáneamente (Usando una herramienta especializada o una cama larga), debes sumar el tonelaje requerido para cada sección individual. Asegúrate siempre de que la suma total se mantenga al menos un 20% por debajo de la capacidad máxima nominal de la máquina.
¿Por qué mi acero de 10 mm se agrieta incluso usando el tonelaje correcto??
Las grietas suelen ser resultado de doblarse "Con la veta" o usar un puñetazo con un radio demasiado afilado. Para el doblado de láminas de 10 mm, Intenta doblar perpendicularmente a la veta del rodillo y usa un punzón con un radio de al menos 3 mm a 5 mm para distribuir la tensión de forma más uniforme.