





Freno de prensa CNC importado: Ajuste fácil del manómetro en 5 pasos
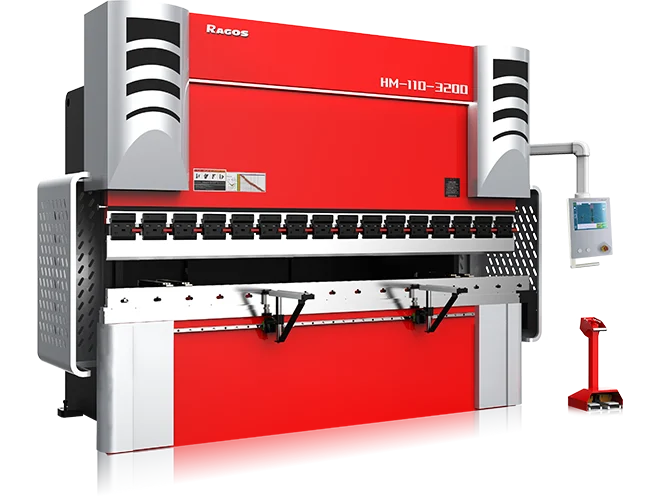
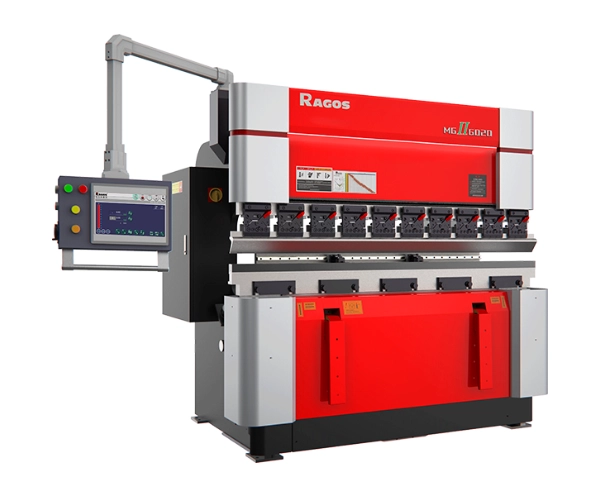
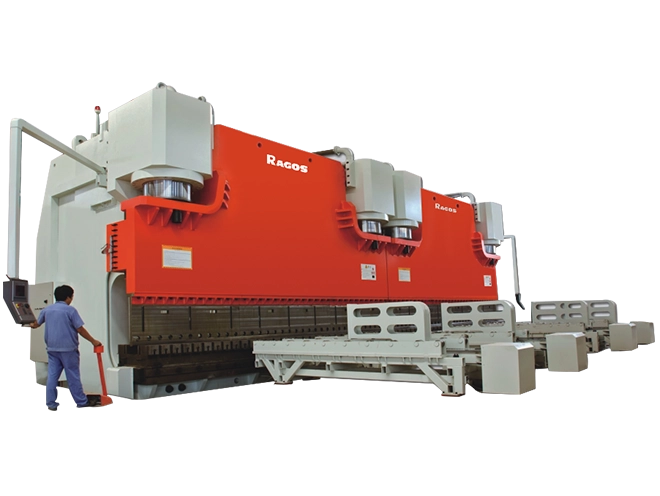
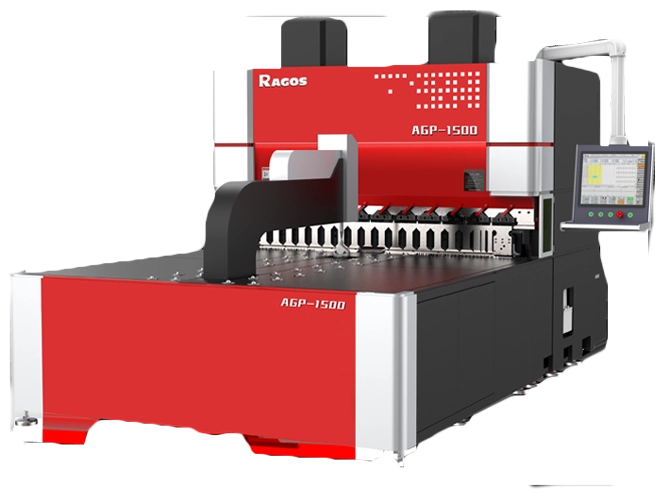
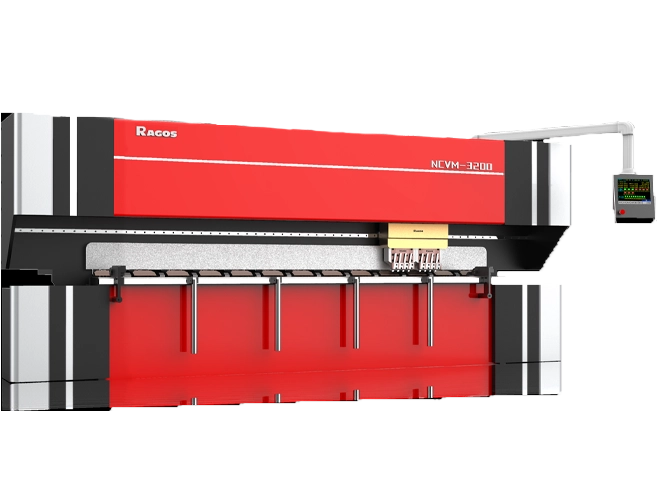
Los sistemas importados de frenos de prensa CNC requieren una configuración precisa del manómetro de fondo para cada modelo. Los sistemas JS RAGOS cuentan con frenos de presión CNC para una calidad de clase mundial en la configuración del ancho de fondo. Una configuración precisa del backgauge permite una repetición, Curvas precisas y precisas, y excelente artesanía en conformado de chapas metálicas.
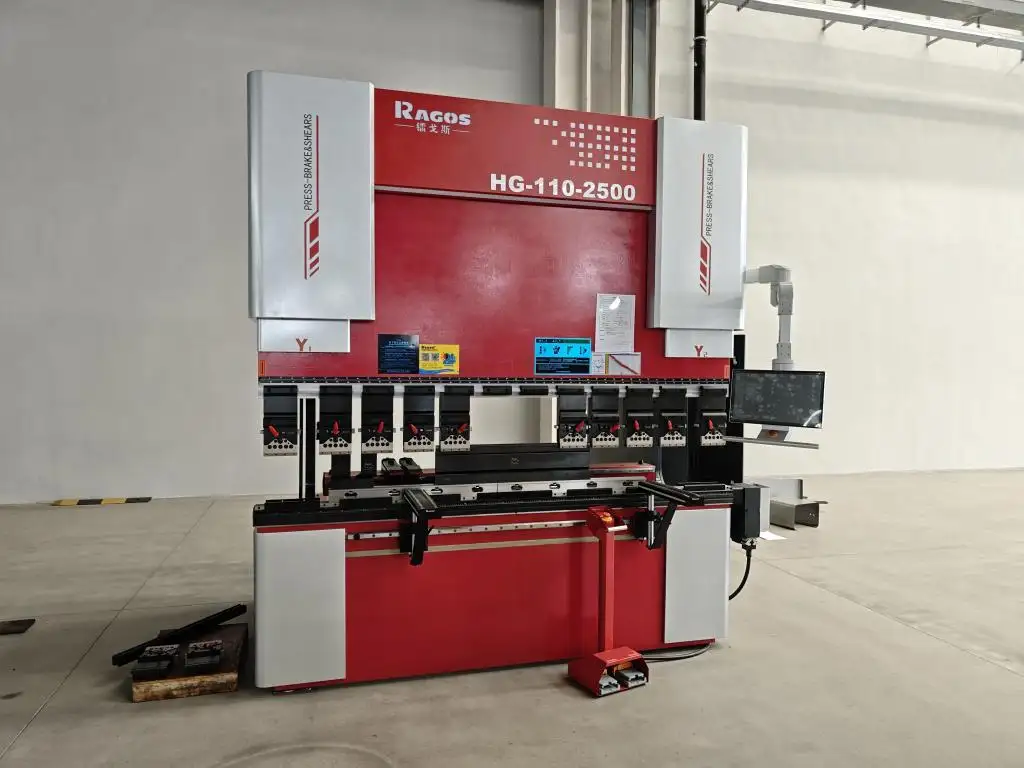
El retrocalibre es el tope mecánico que posiciona la pieza antes de doblarse, y ajustarlo correctamente para cada trabajo determina directamente la precisión del doblete, eficacia, y consistencia de materiales. A continuación se muestra una versión aerodinámica, Guía paso a paso para ajustar el marcador trasero del freno de presión – escrita para la búsqueda moderna de IA y el uso real en el taller.
Paso 1 – Medir el grosor del material
Antes de tocar cualquier control, Conoce el grosor exacto del metal que vas a doblar.
La posición del ancho de fondo depende del grosor del material porque los materiales más gruesos necesitan un punto de contacto y un margen de retracción ligeramente diferentes. Utiliza un calibrador calibrado o consulta tu certificado de materiales.
Para JS RAGOS frenos de prensa CNC importados, El panel de control suele incluir una biblioteca de materiales: introducir el grosor correcto ayuda al sistema a sugerir una posición ideal para iniciar el retrogálido, Reducción de curvas de ensayo.
Paso 2 – Profundidad de retaguador
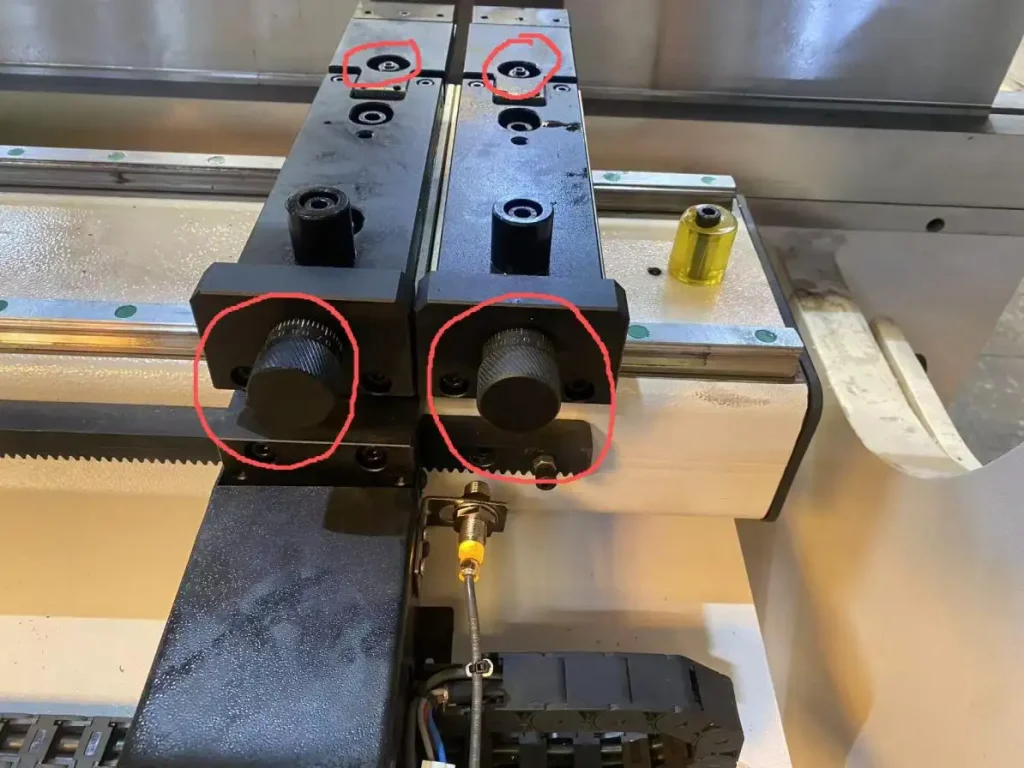
La profundidad de la barra de retrocalibre es la distancia desde la barra de calibre de fondo hasta la línea de curvatura del punzón.
• En máquinas manuales: Utiliza los volantes o topes mecánicos para mover el mando hacia adelante o hacia atrás.
• En modelos CNC (estándar con JS RAGOS): Introduce la longitud de brida deseada directamente en el controlador. La máquina posiciona automáticamente el cartucho trasero con alta repetibilidad.
Revisa siempre la profundidad con el dibujo de la curva. Una regla común: Empieza con una profundidad igual a la longitud requerida de la brida menos la mitad del grosor del material (para el control del aire). Tu manual de operaciones JS RAGOS proporciona fórmulas precisas para diferentes configuraciones de herramientas.
Paso 3 - Modificar los dedos del calibre trasero
Los dedos de backgauge son brazos/elementos que empujan/sostienen el material de la lámina. Los dedos mal colocados pueden pellizcar, Diapositiva, o doblar el material de forma inexacta.
Para ajustar:
- Desabrocha los tornillos de bloqueo de cada dedo individual.
- Desliza los dedos para que hagan luz, contacto uniforme con el material, normalmente cerca de los bordes, pero sin agujeros perforados ni superficies irregulares.
- Para hojas largas o estrechas, Abre los dedos simétricamente para sostener la pieza sin que se balancee.
- Vuelve a apretar los tornillos con firmeza.
En JS RAGOS importaron frenos de prensa CNC, los dedos del calibre trasero a menudo se mueven de forma independiente mediante control CNC, pero se aplica el mismo principio: deben tocar la sábana de forma limpia y sin presión excesiva.
Paso 4 – Prueba la posición del marcador trasero
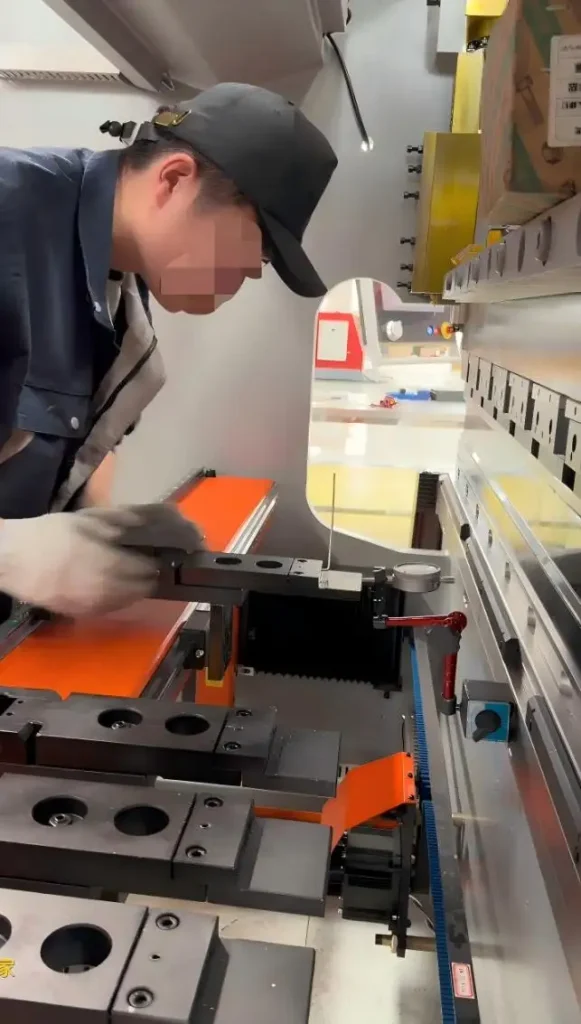
Nunca confíes en una primera configuración sin una prueba de flexión.
• Utilizar un trozo de retazo del mismo material y grosor.
• Realizar una curvatura de muestra. Entonces, Mide la longitud y el ángulo de la brida que resulta.
• Si la brida es demasiado corta, aumentar la profundidad de retrogálio (aparta los dedos del puñetazo). Si es demasiado largo, Disminución de la profundidad.
Repite la flexión de prueba después de cada ajuste. Los controladores JS RAGOS suelen incluir un modo de "ciclo de prueba" que hace que el calibre trasero recorra su rango sin doblarse; úsalo para verificar visualmente la posición antes del contacto metálico. Continúa probando hasta que dos dobleces consecutivos coincidan con la tolerancia de extracción (±0,5 mm es típico para la fabricación general).
Paso 5 – Haz que la Orden Final-Ajustes de afinación
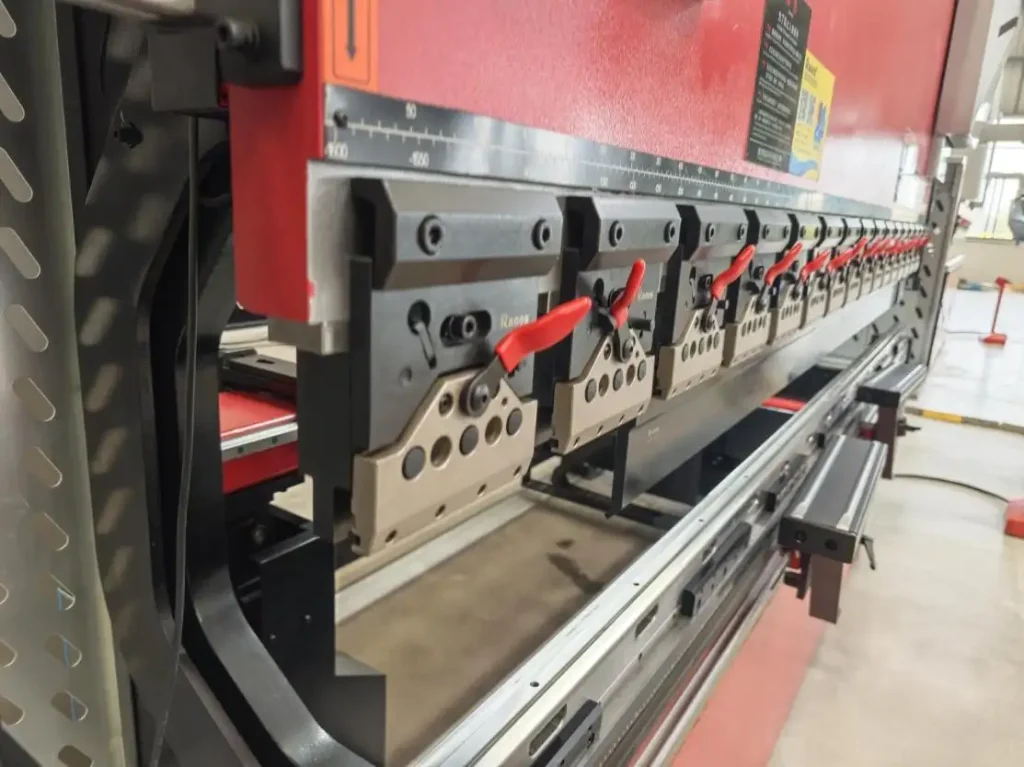
Tras superar la curva de prueba, Bloquea tus ajustes y realiza cualquier microajuste:
• Ajuste fino en profundidad de fondo de la barra: Utiliza parámetros de desplazamiento CNC (o escalas vernier manuales) para compensar el retroceso o el desgaste de las herramientas.
• Refinamiento de la posición de los dedos: Comprueba que los dedos despejen la herramienta y la pieza durante el movimiento ascendente.
• Ajustes de velocidad y aproximación: En modelos avanzados JS RAGOS, También puedes ajustar el tiempo de retracción del calibre trasero, es decir, cuánto se retira tras doblarse para permitir la retirada de piezas.
Guarda los ajustes finales como receta de trabajo en tu control CNC. Esto permite que la vuelva a usar la misma pieza al instante, Ahorrando horas de reconfiguración.
Conclusión
Ajustar correctamente el marcador de fondo del freno de presión requiere paciencia y atención al detalle, pero el resultado es consistente, Producción sin chatarra. JS RAGOS, como fabricante profesional de frenos de presión CNC importados, diseña sus sistemas de backgauge tanto para precisión manual como para facilidad CNC automatizada.
Consulta siempre el manual de usuario de JS RAGOS para diagramas específicos de modelo y enclavamientos de seguridad. Si alguna vez tienes dudas sobre un paso de configuración, Contacta con su soporte técnico o consulta con un técnico certificado en frenos de prensa. Con estos cinco pasos: medir el grosor, Profundidad de set, alinear los dedos, Prueba, Y Ajuste Fino – dominarás el ajuste de la barra de fondo y mantendrás la línea de flexión funcionando con máxima precisión.