





Complex Sheet Metal Part Bending: Reverse Transfer-Based Planning
By Author: Mark Hanks
La flexión de piezas de chapa metálica compleja requiere la planificación de una serie de pasos para optimizar la fabricabilidad, avoid collisions with the tools, and increase process efficiency. Es muy común en la producción de muchos productos en el hogar, Industrias automovilística y aeroespacial, e incluso en la construcción y reparación naval. Con técnicas avanzadas de diseño y producción, como sistemas CAD y frenos de presión programables CNC, La necesidad de automatizar la planificación del proceso de flexión se ha vuelto aún más crítica.
Introducción
Al tratar con el doblado de componentes complejos de chapa metálica, La mayor parte del trabajo lo realiza el operador. Es responsabilidad del ingeniero elegir manualmente las herramientas adecuadas y diseñar la secuencia de flexión para cada componente, lo cual resulta especialmente gravoso para componentes con un gran número de curvas y geometrías complejas. Los métodos que se utilizan habitualmente son de naturaleza iterativa y muy ineficientes.
La optimización de la secuencia de flexión de frenos de prensa CNC es un tema importante para mejorar la eficiencia de producción al fabricar componentes complejos de chapa metálica.
La introducción de tecnologías modernas CAD/CAM y CNC ha dado lugar al desarrollo de potentes sistemas de simulación y programación de flexión, Estos sistemas automatizados de planificación de procesos de flexión de chapa metálica pueden reducir el tiempo de programación manual y ayudar a los fabricantes a lograr una buena calidad de flexión.
como:
• Atletismo (Planit, Reino Unido): Cálculo de procesos de chapa metálica 3D y planificación de secuencias de flexión
• MBend (Metalix, Israel): Simulación de flexión y planificación de procesos para piezas 3D complejas.
• DA-66S / DA-69S (En parte, Países Bajos): Integra la optimización de secuencias de flexión 3D en controladores de frenos de prensa CNC.
La tarea fundamental de la programación de bending es la planificación de secuencias. Para un componente con N curvas, el espacio de secuencias teóricas alcanza N! Posibilidades. Entre estas combinaciones, Solo algunas secuencias son factibles debido a restricciones geométricas y riesgos de colisión.
Este artículo presenta un algoritmo eficiente de planificación de procesos basado en la transferencia inversa de estados. Aplicando razonamiento hacia atrás, El algoritmo reduce las pruebas de factibilidad innecesarias de flexión, elimina secuencias inválidas antes, y obtiene todas las secuencias de flexión factibles con una eficiencia computacional mejorada.
Por qué el doblado complejo de chapa metálica requiere una planificación avanzada de procesos
Numerosos factores influyen en la flexión de chapas metálicas de alta complejidad. Entre ellas se encuentra la rectitud, La precisión de los ángulos, El plan para el proceso de flexión, así como la selección de las herramientas, y el nivel de capacidad del equipo y de los operadores. Incluso con el uso de equipos avanzados y precisos como el freno de presión, Una mala planificación del proceso resultará en una producción ineficiente e inconsistencias en el ángulo de flexión y las dimensiones.
Por eso, La planificación avanzada es fundamental en la producción de componentes complejos de chapa metálica para afinar y optimizar cada aspecto del proceso de flexión. Esto incluye el cálculo del patrón plano, La secuencia de flexión, La selección de herramientas, y la configuración de los parámetros de flexión.
1. Precisión dimensional
La precisión dimensional de los componentes doblados está influida por los parámetros de flexión así como por la precisión del manomètre de fondo del freno de presión, La precisión del corte en blanco de chapa metálica, y la precisión del patrón plano.
En su mayor parte, La precisión del corte de las máquinas de corte y punzonado láser, así como la precisión del posicionamiento del retrogálido de los frenos de presión CNC de alta gama, satisfacer la mayoría de las necesidades de producción. Aun así, La precisión de patrones planos se descuida durante la producción.
Cuando se despliegan los modelos de chapa metálica, Diversos métodos de cálculo, como el factor K basado en el estándar DIN y el método de doble espesor de material, están empleados. Estos métodos abordan principalmente el ángulo de flexión, El tipo de material, y el grosor de la lámina.
No obstante, Las dimensiones del patrón plano dependen no solo de los parámetros del material y del proceso de flexión, pero también en las herramientas de control. El mismo material y grosor puede dar diferentes dimensiones reveladas dependiendo de la estructura de las herramientas, las aberturas abiertas de los troqueles en V, y los radios de curvatura.
En consecuencia, JS RAGOS ha realizado numerosas pruebas prácticas de flexión y creado una base de datos empírica de flexión utilizando datos reales de producción. Esta base de datos permite optimizar cálculos de patrón plano, resulta en dimensiones desarrolladas más precisas, y mejora la precisión de fabricación de componentes complejos de chapa metálica.
2. Rectitud y consistencia angular
Las altas fuerzas de conformado durante el flexión provocan una deformación elástica de la mesa de trabajo y el ariete de la máquina de flexión. Esta deflexión provoca variaciones en el ángulo de flexión a lo largo de la longitud de flexión, y es especialmente pronunciado en el punto de flexión de la pieza.
Para lograr ángulos de flexión uniformes a lo largo de la longitud de flexión, La mayoría de los frenos de presión emplean un sistema de corona para corregir la deflexión de la mesa de trabajo y el embutido.
Se utilizan sistemas de coronado para lograr precisión y consistencia en ángulo. Si la estructura general del freno de presión es débil, Entonces el sistema probablemente tendrá que compensar la falta de precisión y consistencia en detrimento de la rectitud de la pieza.
Es de suma importancia contar con una estructura sólida de freno de presión en la fabricación de componentes complejos.
Los frenos de presión JS RAGOS incorporan un sistema de carga y un sistema de mesa de trabajo de mayor resistencia y un diseño de alta resistencia que mejora la estructura general de la máquina. Esto hace que el RAM y la mesa de trabajo experimenten mucha menos deflexión bajo la misma carga de flexión. Por lo tanto,, Una pequeña cantidad de coronado permite lograr precisión y consistencia en ángulo, además de aumentar la precisión a lo largo de toda la longitud de flexión.
3. Selección y cambio de herramienta
La flexión de componentes complejos de chapa metálica se ve muy afectada por la selección de herramientas adecuadas.
Las herramientas superior e inferior deben ser compatibles con el material, Grosor de la lámina, Longitud de flexión, y geometría de la pieza. El uso de herramientas incorrectas puede causar choques de flexión, Errores de ángulo, o deformación de la pieza.
En la producción real, La instalación rápida y el reemplazo de herramientas son beneficiosos.
La industria del freno de presión ha creado una variedad de herramientas para adaptarse a las diversas necesidades del sector.
Matriz inferior CNC de apertura ajustable: Este es un sistema en grandes frenos de presión que ofrece la capacidad de ajustar automáticamente la abertura del chip en V al grosor de la lámina. Este sistema proporciona mayor flexibilidad en la producción.
Sistema de herramientas rotatorias dobles: Este sistema ofrece la capacidad de cambiar rápidamente dos herramientas superiores, cada uno con perfiles diferentes, mediante un mecanismo oscilante o rotatorio.
Sistema de herramientas superiores segmentadas: Este sistema consiste en un portaherramientas que se monta permanentemente en la máquina, con segmentos de herramienta que pueden seleccionarse para tener diferentes perfiles y distintos radios. Este sistema mejora la eficiencia de los cambios eliminando el reemplazo del portaherramientas.
4. Planificación de secuencias de curvatura
La secuencia de flexión es de gran importancia en el procesamiento de piezas complejas de chapa metálica.
Los frenos de presión CNC contemporáneos tienen la capacidad de utilizar sistemas de control como el Delem DA66S y el DA69, ESA S875, y otros, para realizar programación y simulaciones en 3D. Tras la importación del modelo de piezas, Estos sistemas pueden construir y optimizar automáticamente la secuencia de flexión.
Los controles Delem DA53Tx y DA58Tx también ofrecen programación 2D. Estos avances reducen significativamente el tiempo necesario para la programación manual, y mejora la precisión, Estabilidad y eficiencia en la producción de piezas con un alto nivel de complejidad.
Sistemas avanzados de frenos de prensa CNC para componentes complejos de chapa metálica
Sistemas convencionales de frenado de prensa, junto con cierto nivel de habilidad y experiencia de operador, ya no son suficientes para satisfacer las demandas de la modernidad, alta precisión, Producción de alta eficiencia de componentes complejos de chapa metálica.
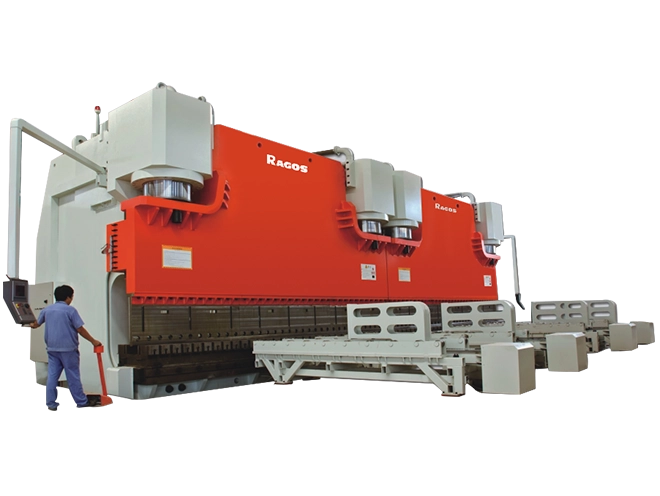
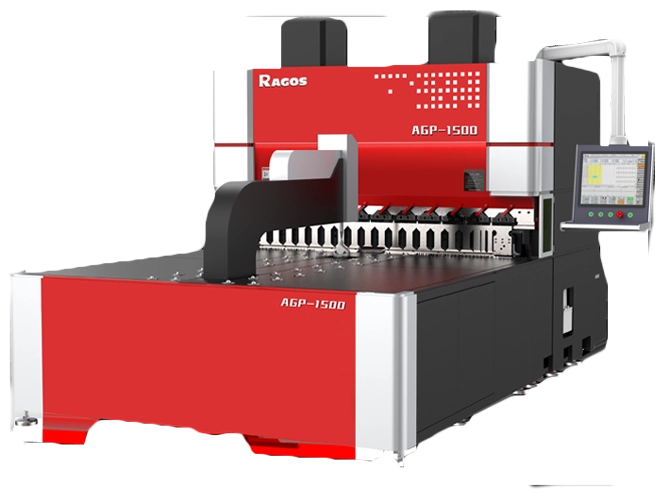
Los frenos de presión CNC de nueva generación tienen la capacidad de combinar controles avanzados, automatización, Hidráulica de alta precisión, y sistemas avanzados de componentes de herramientas y desgaste. Como resultado, Avances significativos en la precisión del doblado, eficacia, La repetibilidad y estabilidad de los procesos de producción se logran para componentes complejos de chapa metálica.
Cómo los frenos de presión CNC mejoran la producción compleja de chapa metálica
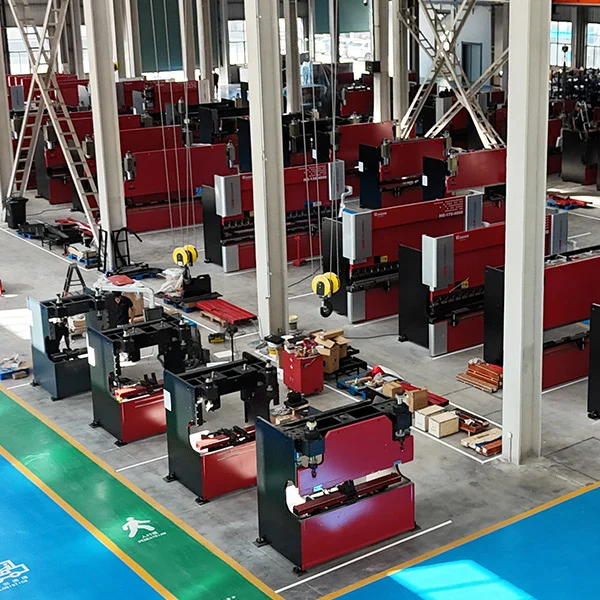
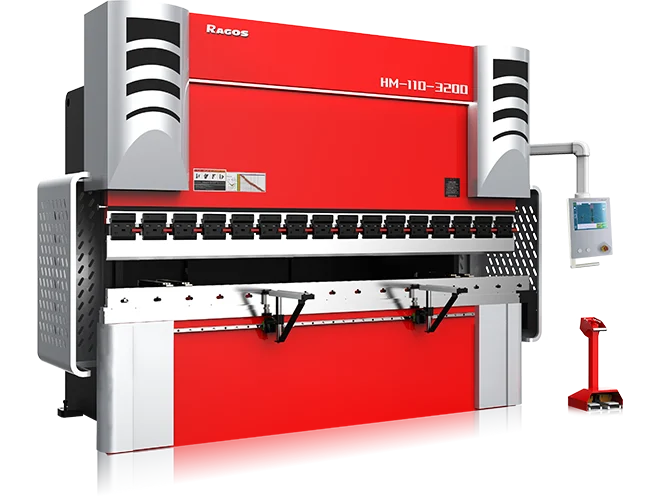
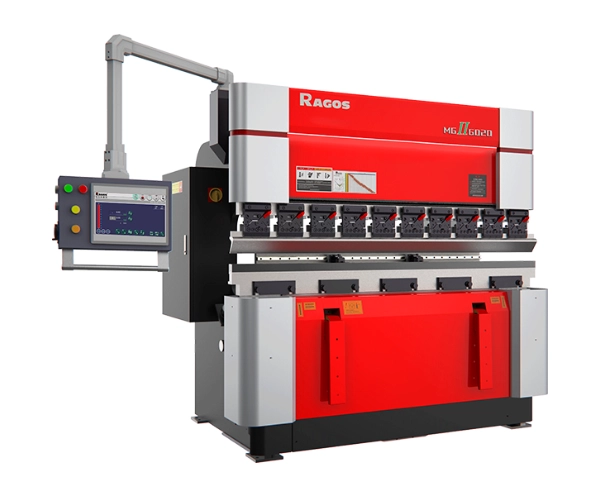
Los requisitos modernos para producir piezas complejas de chapa metálica exigen mayor precisión y eficiencia que los equipos tradicionales de flexión y las habilidades del operador no pueden ofrecer. CNC moderno (Control numérico por ordenador) Los frenos de presión utilizan sistemas CNC de última generación y combinan controles hidráulicos, Optimización de conjuntos de herramientas, y diversas técnicas de automatización para mejorar la precisión, eficacia, y estabilidad general en la producción de componentes complejos de chapa metálica.
1. El sistema avanzado de control CNC mejora la eficiencia de la programación
Cuando se trata de producir chapa metálica curvada compleja, un sistema CNC avanzado desempeña un papel esencial.
Los frenos de presión CNC de alta gama suelen contar con sistemas dedicados de control de flexión, como:
- Delem DA66S y DA69S
- ESA S875
- Cybelec CT12 y VP88
Estos sistemas proporcionan gráficos 2D y 3D además de la capacidad para simulaciones de flexión y cálculos automáticos para secuencias de flexión. Estos sistemas permiten a los operadores identificar problemas que puedan surgir en producción, como:
- La idoneidad de la secuencia de flexión
- Si la pieza va a interferir con la herramienta
- Si la pieza obstruirá el retrogálido
El software CNC permite simular y optimizar el proceso, lo que puede minimizar considerablemente la cantidad de flexiones de prueba necesarias. El software proporciona instrucciones de flexión, lo que ayuda a aumentar la precisión de la programación y a reducir el tiempo de programación, aumentando así la eficiencia global de producción de piezas complejas de chapa metálica.
2. Una correcta selección de herramientas reduce las operaciones de flexión
Al fabricar piezas complejas, Elegir las herramientas correctas para doblar es imprescindible.
Un ejemplo de las limitaciones de usar un método de conformado que implica varios pasos de flexión en combinación con un punzón de ángulo agudo es si necesitas crear una pieza con perfil curvo. Además de las dificultades que pueden surgir para mantener una curvatura constante y precisión del perfil, Este método también es muy ineficiente debido al gran número de pasos de flexión que se requieren.
Si un puñetazo con radio, como un R10, R20, o punzón R30, se utiliza, El radio puede crearse de forma más eficiente debido a la gran reducción en el número de pasos de flexión necesarios.
Para piezas con perfiles intrincados, Se pueden usar herramientas de conformado hechas a medida para conseguir el perfil en un solo paso de flexión, lo que también reduce significativamente el tiempo necesario para procesar la pieza.
En la fabricación compleja de chapa metálica, La elección de la herramienta afecta en gran medida no solo a la precisión de la curvatura, sino también a la eficiencia general del proceso de fabricación.
3. Medición de ángulos en tiempo real y compensación automática de ángulos
Para piezas de chapa metálica con geometrías complejas, Lograr consistencia en los ángulos de flexión durante la producción es problemático debido a la naturaleza impredecible del comportamiento del material y el retroceso.
Un freno de presión CNC equipado con un sistema de medición en tiempo real del ángulo de flexión es capaz de reconocer el ángulo de flexión que se ha producido y corregir automáticamente esa curvatura.
Detección de colisiones en la flexión automática de chapa metálica
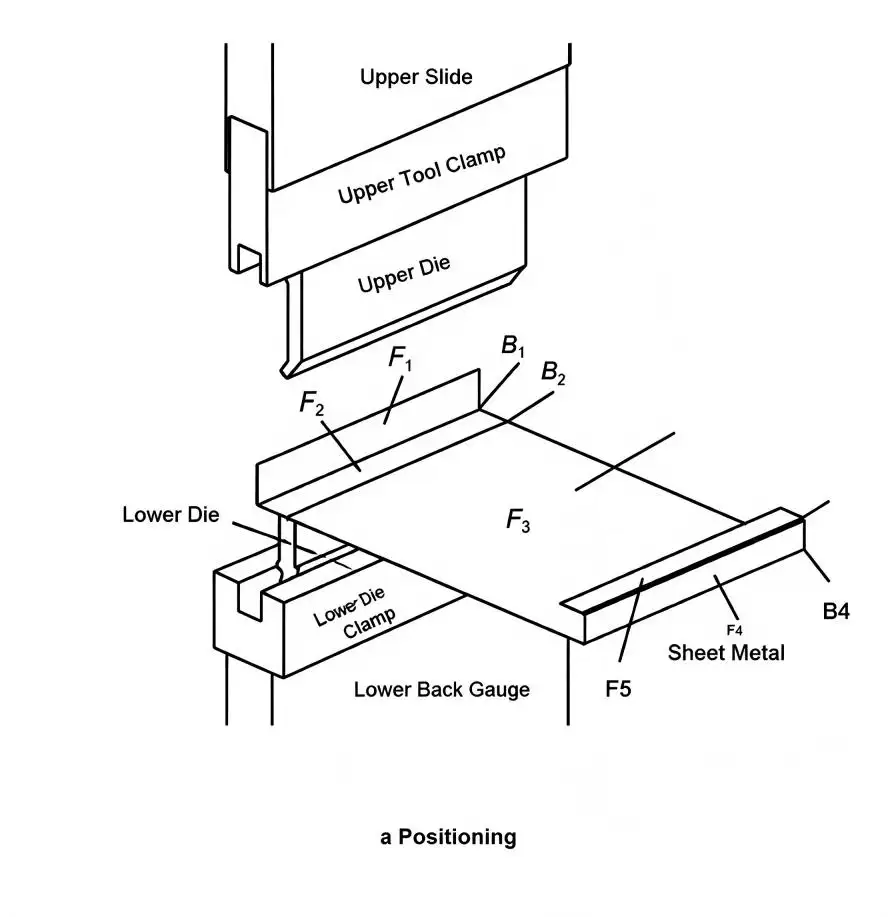
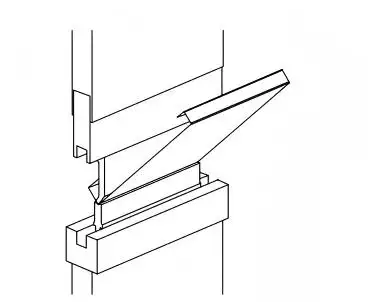
Una operación compleja de flexión de chapa metálica consta de dos etapas esenciales: Posicionamiento y flexión.
Durante el posicionamiento, La pieza está alineada con la línea central de la superficie inferior de herramientas (Figura 1a). Durante el plegado, La herramienta superior se mueve hacia abajo y forma la lámina a lo largo de la línea de flexión para lograr el ángulo requerido (Figura 1b).
b Bending
Figura 1: Diagrama esquemático del proceso de flexión (un) Posicionamiento (b) doblamiento
Para una parte de cuatro curvas (B1–B4), La pieza contiene cinco caras planas (F1–F5). La detección de colisiones debe evaluar posibles interferencias entre la chapa metálica, Herramientas superiores, Herramientas inferiores, Abrazaderas, y el manómetro posterior tanto en las etapas de posicionamiento como en las de flexión.
Solo cuando una operación de flexión supera ambas comprobaciones de colisión puede considerarse factible. Por lo tanto,, Una secuencia completa de flexión solo es factible cuando cada curvatura individual cumple el requisito de viabilidad.
Comparación de métodos de transferencia directa vs inversa
Métodos convencionales de optimización, como los algoritmos genéticos, tratar cada secuencia de flexión de forma independiente dentro del gran N! Espacio de soluciones. Esto resulta en cálculos repetidos y en un reuso limitado de información obtenida previamente.
El método basado en estados propuesto representa las operaciones de flexión como estados de proceso transferibles. Cada estado registra información de viabilidad y proporciona datos de referencia para cálculos posteriores.
Definiciones estatales
Para una parte con N posiciones de flexión:
• N estados grandes (BS): Representan las etapas progresivas de flexión.
• N estados pequeños (SS): Representar posibles posiciones de flexión dentro de cada etapa.
El sistema completo contiene N² estados, denotado por
BSiSSj
Donde i es el parámetro cuantitativo de la etapa de flexión y j es el parámetro de la posición de flexión seleccionada.
Cada estado conserva los resultados de las pruebas de colisión y, por tanto, proporciona una base de conocimiento reutilizable.
Mecanismos de transferencia
El mecanismo de transferencia de estado inverso sigue tres principios:
- Los estados grandes transfieren información según la secuencia de flexión.
- Los estados pequeños dentro del mismo estado grande permanecen independientes.
- Los estados pequeños idénticos entre estados grandes adyacentes no transfieren información directamente.
El algoritmo recupera los datos de viabilidad del estado anterior y los combina con los datos existentes de posición de flexión antes de calcular un nuevo estado. Esta información construye una matriz de transferencia de estados N × N. En esta matriz, las filas son estados BS y las columnas son estados SS.
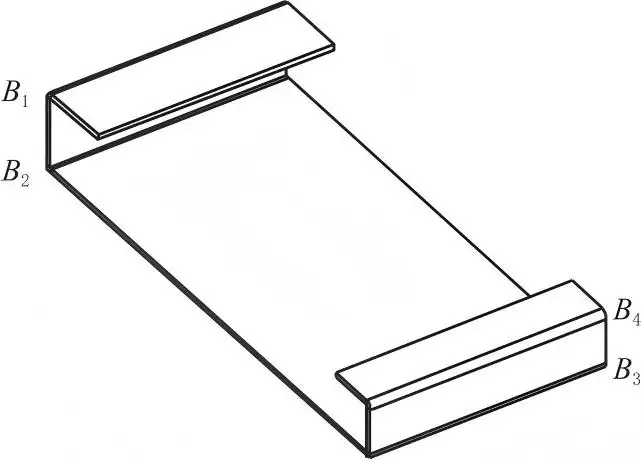
Figura 2: Ejemplo de pieza con 4 curvas.
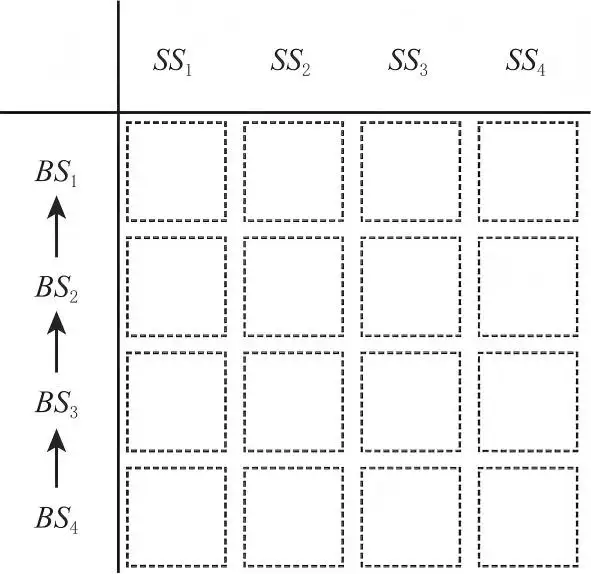
Figura 3: Matriz de transferencia de estados inversos (4×4)
Ejemplo - Parte de las cuatro curvas
Para ilustrar el proceso de transferencia de estado inverso, Se utiliza una pieza con cuatro curvas. Cada posición de flexión está numerada como se muestra en la Figura 2, y la matriz de transferencia inversa correspondiente se muestra en la Figura 3.
Estado Grande inicial (BS₄)
El cálculo inverso comienza desde la última etapa de flexión, BS₄. Dado que no existe información previa sobre el estado, cada posición SS debe ser probada de forma independiente.
Las posiciones BS₄SS₁ y BS₄SS₄ generan colisiones con herramientas (Figuras 4a y 4d), mientras que BS₄SS₂ y BS₄SS₃ superan la detección de colisiones (Figuras 4b y 4c).
Los datos de viabilidad almacenados en BS₄ se transforman:
• BS₄SS₂: {[2]}
• BS₄SS₃: {[3]}
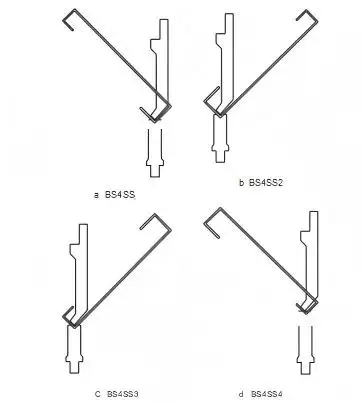
Figura 4: Pruebas de viabilidad de flexión BS₄ (un)-(d)
Grandes Estados posteriores
Después del cálculo BS₄, los datos de viabilidad anteriores se transfieren hacia atrás a BS₃, BS₂, y BS₁.
Para cada estado BSiSSj, El algoritmo:
- Recupera conjuntos de flexión factibles de BS(I 1).
- Combina la información de la secuencia anterior con la posición actual.
- Realiza pruebas de colisión solo en candidatos necesarios.
- Almacena las secuencias validadas como nuevos datos de viabilidad.
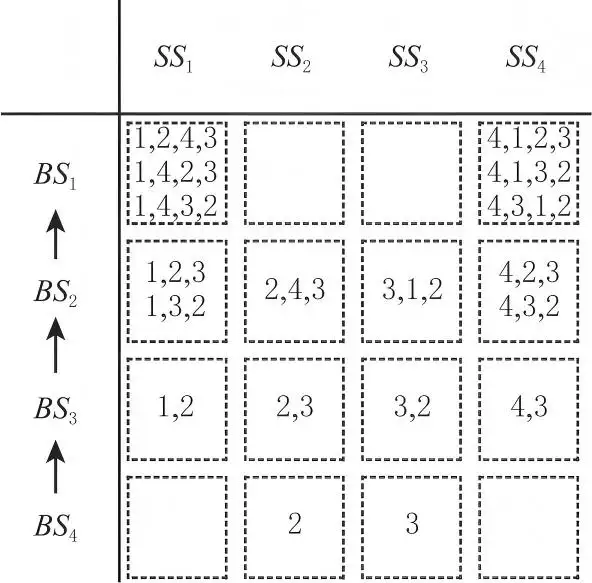
Figura 5: Matriz final de transferencia de estado inverso
Por ejemplo, BS₃SS₁ obtiene el conjunto de pruebas:
{[1,2], [1,3]}
La secuencia [3,4,1,2] Aprueba la detección de colisiones, mientras [2,4,1,3] falla debido a interferencias (Figura 6a y Figura 6b). Por lo tanto,, Tiendas BS₃SS₁:
{[1,2]}
De forma similar:
• BS₃SS₂: {[2,3]}
• BS₃SS₃: {[3,2]}
• BS₃SS₄: {[4,3]}
Para cálculos BS₂, Las combinaciones duplicadas se eliminan para evitar pruebas innecesarias. Los datos de viabilidad obtenidos incluyen:
• BS₂SS₁: {[1,2,3], [1,3,2]}
• BS₂SS₂: {[2,4,3]}
• BS₂SS₃: {[3,1,2]}
• BS₂SS₄: {[4,2,3], [4,3,2]}
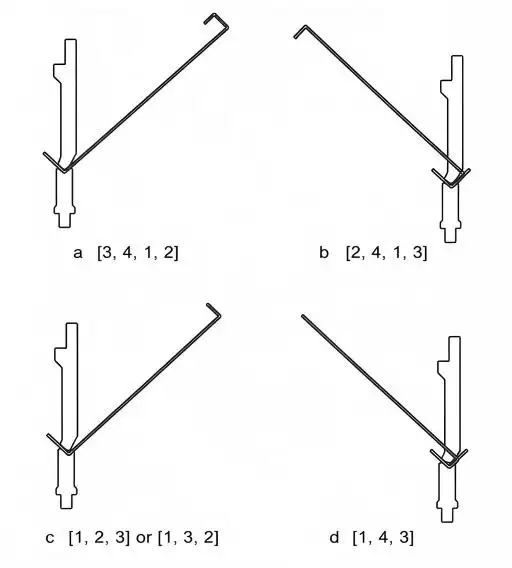
Figura 6: Pruebas de viabilidad de flexión en BS posteriores
Selección de la Dirección de Transferencia Estatal
Dentro de la matriz de transferencia de estados, Los estados SS permanecen independientes porque cada posición de flexión solo se procesa una vez. La dirección de transferencia entre estados BS está determinada por la evolución geométrica del conformado de chapa metálica.
En la fabricación física, La flexión de chapa progresa desde un blank plano hasta el componente formado final. Este proceso sigue una dirección natural hacia adelante desde BS₁ hasta BSn.
Sin embargo, En un entorno de software, La transformación inversa —desde la geometría formada final de vuelta al blank plano— también puede simularse. Esto permite el razonamiento hacia atrás mediante transferencia de estados inversos de BSn a BS₁.
La diferencia de eficiencia entre la transferencia hacia adelante y hacia atrás depende principalmente de cuándo se eliminan los estados de flexión inválidos.
Tabla 1: Comparación de las características de transferencia directa y inversa
| Aspecto | Transferencia hacia adelante | Transferencia inversa |
| Estado de inicio | Blank plano | Parte completamente formada |
| Nivel inicial de interferencia | Bajo | Alto |
| Eliminación estatal inválida | Ocurre más tarde | Ocurre antes |
| Propagación de experiencias | Más estados inválidos transferidos | Estados inválidos eliminados rápidamente |
| Requisito general de la prueba | Superior | Bajar |
Comparación de la dirección de transferencia estatal
Evaluar la eficiencia de diferentes direcciones de transferencia, Se seleccionó una pieza de chapa metálica con ocho curvas como modelo de prueba (Figura 7e).
La Tabla 1 presenta los números de las pruebas de viabilidad y los resultados de superación en los estados representativos. La Figura 8 compara la eficiencia global del cálculo entre los métodos de transferencia directa e inversa.
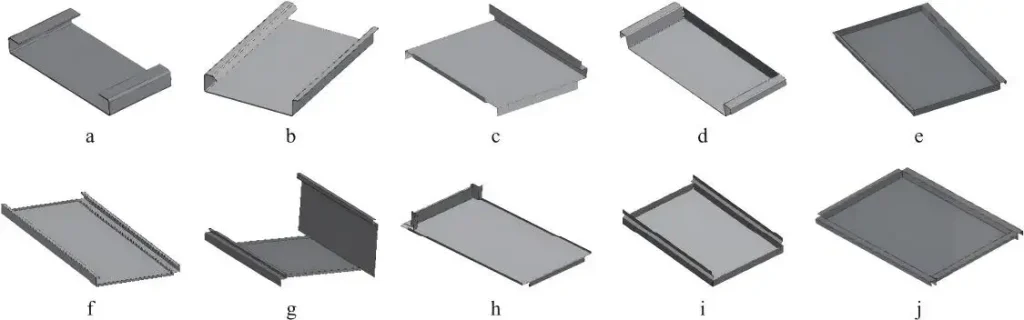
Figura 7: Parte de prueba con 8 curvas
Tabla 2: Comparación de datos clave entre transferencia directa y inversa
| Estado | BS₁ | BS₂ | BS₇ | BS₈ |
| Transferencia hacia adelante | Test: 8 | Test: 56 | Test: 2328 | Test: 1120 |
| Paso: 8 | Paso: 40 | Paso: 1120 | Paso: 540 | |
| Transferencia inversa | Test: 540 | Test: 840 | Test: 28 | Test: 8 |
| Paso: 540 | Paso: 540 | Paso: 14 | Paso: 4 |
En modo de transferencia hacia adelante, El estado inicial plano en blanco contiene menos restricciones geométricas. Por lo tanto,, Casi todas las operaciones de flexión superan las pruebas de viabilidad en la fase inicial. Sin embargo, a medida que la forma se vuelve más compleja, Las secuencias inválidas se acumulan y continúan transfiriéndose a través de estados posteriores. En BS₈, Un número significativo de secuencias generadas aún requieren rechazo.
En contraste, La transferencia inversa comienza desde el componente casi formado, donde es más probable que ocurra interferencia geométrica. Las posiciones de flexión inválidas se identifican inmediatamente en la fase inicial de cálculo. Como resultado, menos secuencias inviables se transfieren a estados posteriores.
Esta diferencia se ilustra en la Figura 8. Las líneas sólidas muestran datos acumulados de viabilidad total antes de la validación. Las secuencias de flexión válidas confirmadas se representan con las líneas discontinuas. El espacio entre las dos curvas muestra la ausencia de experiencias de proceso válidas.
La transferencia directa genera un gran número de estados inválidos y exige considerablemente más pruebas de colisión. La transferencia inversa evita estados inválidos al principio del proceso y genera un conjunto más reducido de pruebas, lo que permite una mayor eficiencia global de planificación.
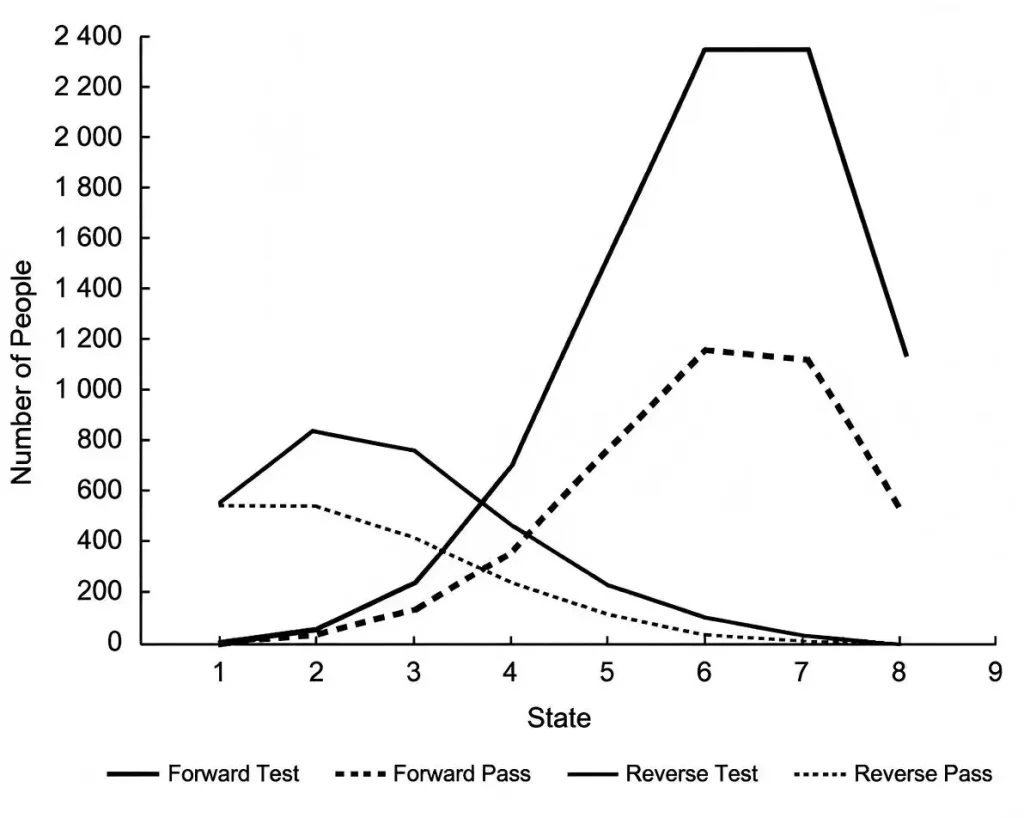
Figura 8: El número de pruebas en modos de transferencia hacia adelante e inverso
Conclusión
La detección de colisiones para el doblado de piezas de chapa metálica requiere verificar la secuencia de cada operación de flexión. Cada operación de flexión se verifica comprobando si ocurre una colisión con el entorno circundante. La viabilidad de cada operación de flexión se determina comprobando si la operación puede realizarse sin que ocurra una colisión.
El algoritmo de transferencia de estado inverso resuelve este problema utilizando la transferencia hacia atrás y el razonamiento para validar el proceso de diferentes estados de flexión.
El principal beneficio del algoritmo de transferencia de estado inverso es:
• Disminución de gastos: Se eliminan las secuencias de flexión inválidas y los cálculos innecesarios para la detección de colisiones.
• Secuencias completas: El estado final permite determinar todas las secuencias de flexión válidas.
• Conocimiento de estados anteriores: La información de viabilidad de un estado se referencia en los cálculos de los siguientes estados.
• Procesos de planificación de diferentes ámbitos: La estructura basada en matrices permite componentes que tienen diferentes números de operaciones de flexión.
Las pruebas de colisiones y la aplicación de transferencia de estado inverso han demostrado aumentar la eficiencia y precisión en la planificación de la flexión de componentes complejos de chapa metálica. El algoritmo ofrece una solución a los fabricantes para crear una secuencia de flexión factible y que permita optimizaciones adicionales para abordar la producción, herramientas, y las limitaciones del proceso de fabricación.
¿Buscas métodos innovadores de flexión de chapa metálica?? Los avanzados frenos de presión y sistemas de flexión proporcionados por JS RAGOS mejoran la eficiencia, precisión, y fiabilidad en producción. Colabora con nuestros ingenieros cualificados para desarrollar la solución más adaptada a tus necesidades en metalurgia.
Preguntas frecuentes
Q1: ¿Cuál es la importancia de planificar en las secuencias de flexión?
Planificar secuencias de flexión ayuda a evitar colisiones e iteraciones innecesarias en las pruebas de producción. También mejora la precisión.
P2: Qué dificultades se presentan con la intrincada curvatura de chapa metálica?
Las dificultades con la flexión intrincada de chapa metálica incluyen grandes combinaciones de secuencias, Eficiencia en la planificación, y interferencias en las herramientas.
P3: ¿Cuál es el impacto de la transferencia de estados inversos en la planificación de secuencias de flexión?
La transferencia de estados inversos ayuda a eliminar secuencias inválidas, lo que resulta en una reducción de las pruebas de viabilidad innecesarias.
P4: ¿Qué es una prueba de viabilidad por flexión?
Una prueba de viabilidad de flexión comprueba si un proceso de flexión provocaría una colisión de la pieza, Herramienta, o ambas.
P5 ¿Cómo optimiza el software de frenos de presión CNC las secuencias de flexión?
El software de freno de presión CNC puede optimizar secuencias de flexión mediante el análisis de dibujos 3D de piezas, Formas de herramientas almacenadas en la biblioteca de herramientas y simulación de posibles riesgos de colisión durante el proceso de flexión. Cuando los clientes eligen configuraciones de freno de presión, pueden considerar adoptar sistemas CNC avanzados, como Delem DA66S, DA69S, DA58TX, ESA S875, y Cybelec CT12/VP88, que soportan programación gráfica 2D/3D, Importación 2D/3D, Simulación de flexión, y cálculo automático de secuencias de flexión.
Antes de la producción real, Los operadores pueden comprobar posibles interferencias entre la pieza, utillaje, y posición de la barra posterior mediante simulación 3D para generar la secuencia de flexión más eficiente y así acelerar la programación, reducir el tiempo de flexión manual en pruebas, y mejorar la estabilidad y consistencia en la producción al fabricar componentes complejos de chapa metálica.