





Troqueles y punzones del freno de presión: La guía definitiva de selección para la fabricación moderna de metales
By Author: Mark Hanks
Introducción
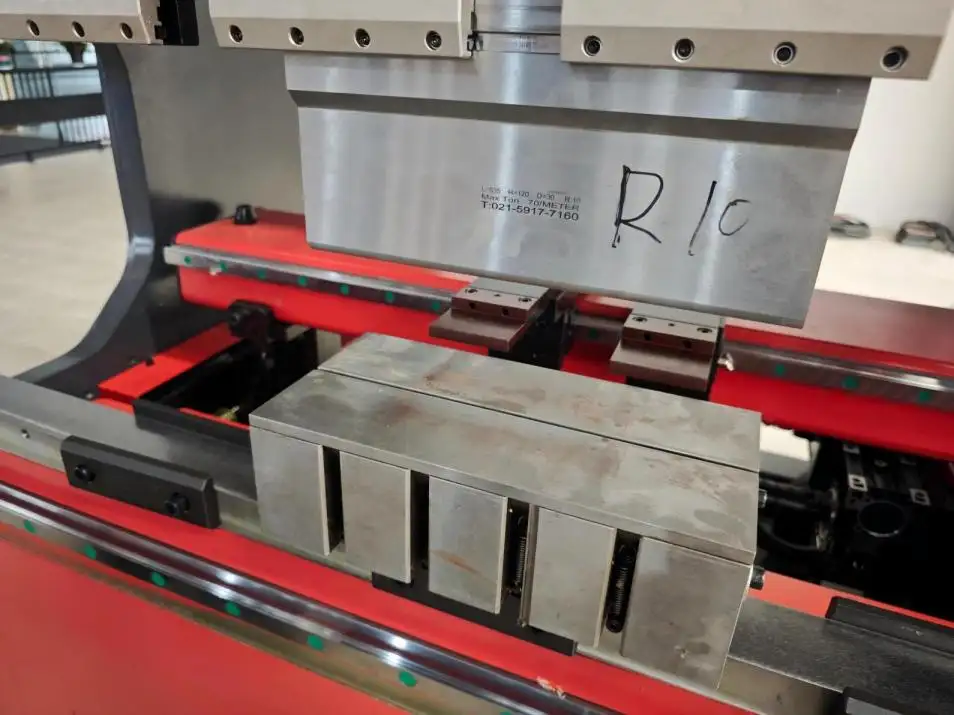
Los troqueles y punzones de freno de presión son mucho más que accesorios menores en el conformado metálico: son los únicos componentes que realmente tocan la pieza, Lo que los convierte en fundamentales para el éxito en el control. Mientras que los frenos de presión modernos han evolucionado hacia multieje, máquinas de alta precisión con características autoestabilizadoras, Tus herramientas determinan, en última instancia, la calidad de las piezas, Eficiencia de configuración, y repetibilidad.
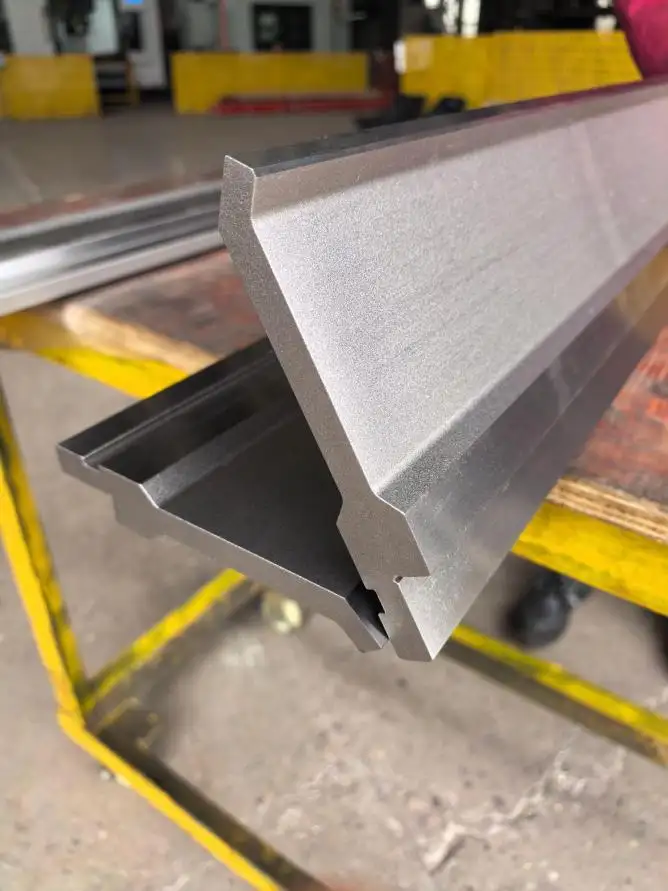
Hoy, las líneas entre RFA, Nuevo estándar, Europeo, y las herramientas estándar americanas se han difuminado. Flexión de alto rendimiento Las características se han migrado a todos los tipos de herramientas. Independientemente del estilo que elijas, Cada conjunto de herramientas de calidad debe cumplir varios requisitos innegociables.
6 Requisitos para la Calidad de Herramientas
1. Alta precisión
La calidad de las herramientas exige una tolerancia de 0.0004 pulgadas. Ser tan preciso significa que puedes eliminar los ajustes o calzas durante el proceso de montaje. Como resultado, Cada pieza puede producirse con precisión.
2. Secciones segmentadas
Las piezas precortadas permiten construir diferentes longitudes de forma segura. Los segmentos más pequeños son más fáciles de manejar y significativamente más seguros que los largos, Herramientas pesadas.
3. Instalación auto-retenedora
Deberías poder cargar herramientas con la RAM puesta. El sistema de sujeción de herramientas debe mantener varias piezas en su lugar hasta que se aplique presión de sujeción.
4. Diseño de asientos automáticos
Cuando la presión de sujeción se activa, Los puñetazos deben subir mecánicamente hasta colocarse en posición. Esto elimina la necesidad de clavar el punzón en el troquel durante la instalación.
5. Capacidad de carga frontal
Instalar herramientas desde la parte delantera de la máquina acorta drásticamente el tiempo de instalación. Ya no necesitas deslizar las herramientas desde el extremo del freno de presión, y en la mayoría de los casos, La carga frontal elimina las carretillas elevadoras y las grúas aéreas.
6. Alturas estándar
Las herramientas de altura común reducen los ajustes de la máquina al cambiar de trabajo. Brazos de soporte delanteros, Alturas del ancho de fondo, y los dispositivos de seguridad permanecen en posiciones constantes. Más, Puedes añadir piezas listas que combinen con tus herramientas actuales.
✅ Nota: Muchas herramientas de freno de presión de alta calidad siguen estándares métricos. Para el control del aire (El enfoque de esta guía), Las dimensiones imperiales se redondean para simplificar.
Evalúa primero tus necesidades
Un taller personalizado necesitará herramientas completamente diferentes para mantener que un fabricante personalizado. Primero debes evaluar:
• Tipos y cantidades de piezas
• Grosor de los materiales
• Restricciones financieras
• Objetivos para la fabricación enxuta
Como sugerencia, Deberías crear bibliotecas de herramientas para cada freno de presión. Cuando un juego de herramientas permanece en una máquina, No se pierde el tiempo yendo de un lado a otro para conseguir herramientas. Además, si las herramientas están colocadas en cada freno de presión, Las herramientas ya no necesitan ser compatibles con diferentes máquinas. Busca herramientas con más desgaste: brillantes, Las superficies de trabajo brillantes indican un uso frecuente, Opciones fiables. Oxidado, Las herramientas sucias en la parte inferior del estante rara vez son buenas candidatas.
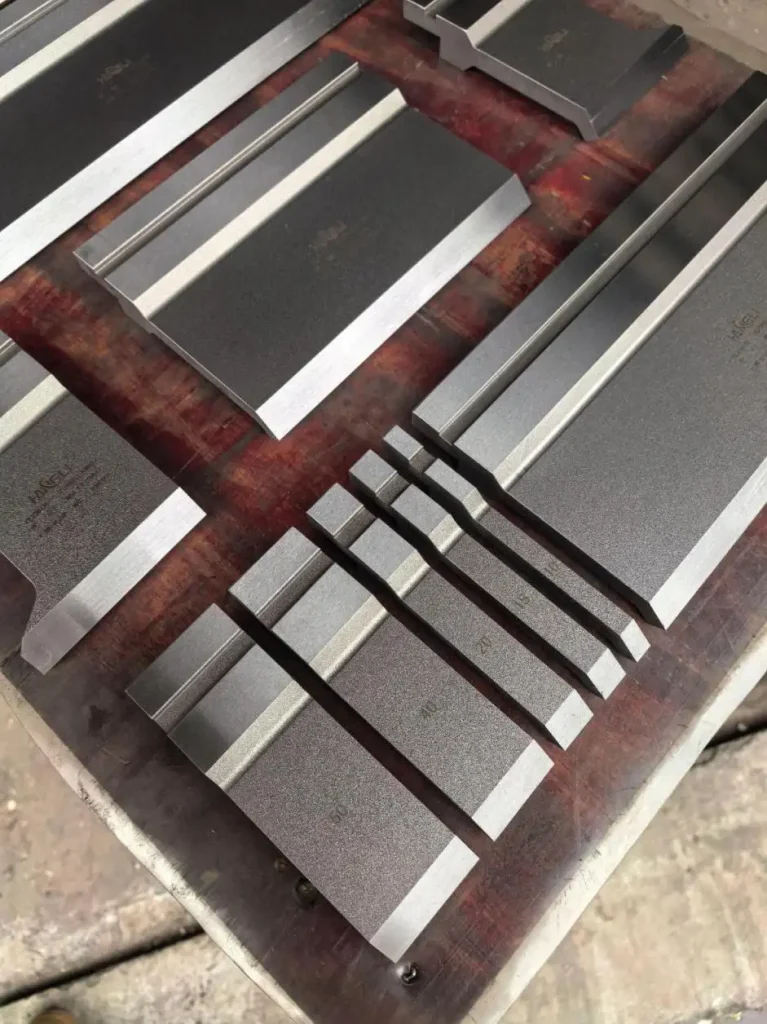
Selección de troqueles: La regla 8×2
Para maximizar el valor, Elige un número mínimo de troqueles inferiores que cubran todo el rango de grosor de tu material.
Ejemplo paso a paso (para materiales 0.0De 30 a 0,250 pulgadas de grosor):
| Escalón | Cálculo | Resultado |
| Dado V más pequeño | 0.030 × 8 = 0,24 | Redondeando a 0,25 pulgadas |
| Mayor dado V | 0.250 × 8 = 2.0 | 2.0 pulgadas |
| Rellena el hueco | Duplica cada tamaño | 0.5, 1.0 pulgadas |
Tu conjunto mínimo: 0.25, 0.5, 1.0, y 2.0-pulgada V muere
Selección de punzones por grosor del material
| Grosor del material | Tipo de puñetazo recomendado | Radio de la punta |
| Hasta 0,187 pulgadas | Puñón de cuchillo agudo desplazado | 0.04 pulgadas |
| 00,187 a 0,5 pulgadas | Puñetazo recto | ~0,120 pulgadas |
| Por encima de 0,5 pulgadas | Consulta con el proveedor de materiales | Varía |
El punzón desplazado agudo permite doblarse más allá de 90 grados y formar formas de J. Para materiales más gruesos o de alta resistencia, Una punta estrecha combinada con una abertura estrecha en el chip en V puede causar pliegues o grietas; verifica siempre las recomendaciones para aplicaciones difíciles.
La Regla del 8: Tu punto óptimo de la curva
En condiciones ideales, la abertura del chip en V debería tener 8 veces el grosor del material.
| Grosor del material | Cálculo | Recomendado V Die |
| 0.060 pulgadas | 0.060 × 8 = 0,48 | 00,5 pulgadas |
| 00,125 pulgadas | 0.125 × 8 = 1.0 | 1.0 pulgadas |
Esta proporción ofrece el mejor rendimiento angular, por eso la mayoría de los gráficos de flexión publicados se centran en esta fórmula.
Excepción en el mundo real: Cuando los diseñadores especifican radios de curvatura diferentes a la regla del 8, Tendrás que adaptarte.
Cómo la apertura del dado V determina el radio de curvatura
Al doblar el aire acero blando, el radio de curvatura interior equivale aproximadamente al 16% de la apertura del chip en V.
| Radio interior deseado | Grosor del material | Cálculo | Recomendado V Die |
| 00,125 pulgadas | 00,125 pulgadas | 0.125 ÷ 0.16 = 0.78 | 00,75 pulgadas |
| 0.320 pulgadas | 00,125 pulgadas | 0.320 ÷ 0.16 = 2.0 | 2.0 pulgadas |
Advertencia: Si necesitas una abertura de chip en V con menos de 5 veces el grosor del material, Te arriesgas:
• Precisión angular comprometida
• Daños en máquinas y herramientas
• Condiciones operativas inseguras
Requisitos mínimos de longitud de brida
Un chip en V puede formar bridas en casi el 77% de su apertura.
| Tamaño del troquel V | Brida mínima |
| 1.0 pulgadas | 00,77 pulgadas |
| 0.625 pulgadas | 00,48 pulgadas (~0,5) |
✅ Ejemplo: Un dibujo muestra material de 0,125 pulgadas con una brida de 0,5 pulgadas. El 8:La regla 1 requiere un chip V de 1 pulgada, pero esto da una brida de 0,77 pulgadas. Qué hacer? Usa un chip V de 0,625 pulgadas.
Otra vez, nunca bajes del 5× de grosor del material para el ancho del troquel.
Reglas de selección de golpes por forma
Formas en L: Sin reglas
Casi cualquier forma de puñón funciona. Selecciona punzones que también puedan manejar otras formas de piezas: menos siempre es mejor para minimizar tanto el coste de la herramienta como el tiempo de montaje.
Formas en J: Tres reglas
| Estado | Golpe Necesario |
| Condición 1 (Up-leg > La pata inferior / brida es poco profunda) | Puñezones rectos o agudos estándar |
| Condición 2 (Up-leg < Pierna inferior / Retorno profundo hacia dentro) | Puñetazo de cuello de ganso |
| Pierna pequeña hacia arriba = pierna inferior | Punzón agudo desplazado |
Desplazamiento (Z) Formas
Con herramientas convencionales, Necesitas dos ciclos de RAM. Requisitos:
• Pierna central (Web) > la mitad del ancho del cuerpo del chip en V
• Pierna lateral < Altura del elevador de altura del chip en V
✅ Caso especial: Cuando la banda es menos de la mitad del ancho del cuerpo del chip en V, Necesitas una herramienta de formularios personalizados (Un solo golpe, No se puede voltear la placa). Compensación: Este es un proceso de acuñación que requiere hasta 5× a 6 veces el tonelaje estándar de control del aire.
Flexión sobre recortes y ingletes
El material sin soporte dentro del chip en V se deforma, creación "Derrotas" Agujeros y recortes cercanos.
• Solución: Los troqueles tipo balancín eliminan los reventones de forma idéntica, mientras sostienen el material mientras se doblan y giran con la pieza de operando de trabajo.
• Visión clave: Los recortes más largos producen más reventado que los cortos del mismo ancho.
Altura del punzón para doblar cajas
Para cajas de cuatro caras, Usa esta fórmula:
Altura mínima del punzón = (Profundidad de caja ÷ 0,7) + (Grosor del ram ÷ 2)
Consideraciones adicionales:
• Sin bridas de retorno ni bridas que sobresalgan hacia fuera = mínimo espacio libre necesario
• Bridas de retorno en los cuatro lados = suficiente espacio para torcer y retirar la caja
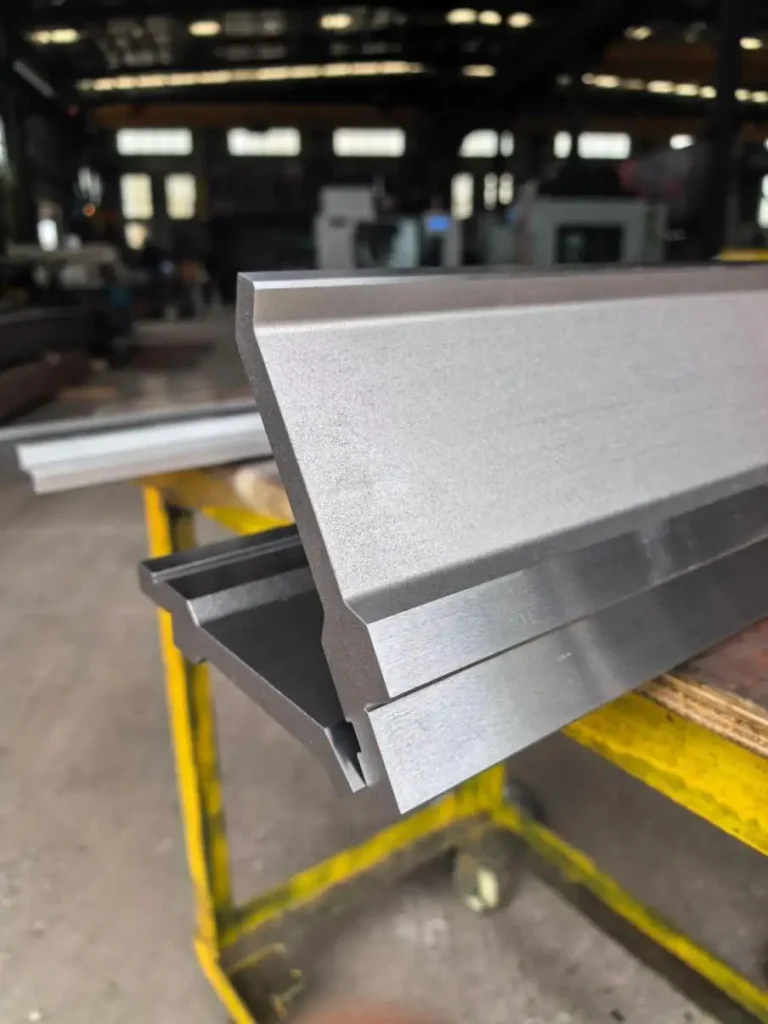
Herramientas combinadas de dobladillo y dobladillo
Estas herramientas forman bordes dobladillos en una sola configuración.
| Grosor del material | Viabilidad |
| Hasta 0,125 pulgadas | Trabajo con herramientas estándar |
| Por encima de 0,125 pulgadas | Puede requerir herramientas personalizadas |
Requisito de brida para los dobladillos: Mínimo entre el 150% y el 200% del ancho de apertura del chip en V (debido a la penetración más profunda requerida durante la pre-curva aguda preliminar de 30°).
✅ Ejemplo: Un dado V10 requiere un 15.0 mm a 20.0 Brida mínima en mm antes del dobladillo.
Logrando piezas sin arañazos
El doblado estándar en V deja algunas marcas, normalmente mínimas y aceptables. Para reducir la marcaje:
• Aumentar el radio del hombro
• Utilizar insertos de nylon para materiales prepintados o pulidos
Aplicaciones críticas: Las piezas de aeronaves/aeroespaciales requieren doblarse sin arañazos porque los inspectores no pueden distinguir fácilmente entre arañazos y grietas.
La simplicidad es una virtud: 3 reglas para el diseño de piezas
Ten en cuenta estas reglas al diseñar piezas para una selección y doblado de herramientas más sencilla:
| Gobierno | Especificaciones |
| Radio de curva interior | 1,5× Grosor del material |
| Longitud mínima de la brida | 6× Grosor del material (con colocación de agujeros) |
| Dimensión de la Web desplazada | 10× Grosor del material |
Cada excepción tiene sus propios problemas:
• Radios más compactos pueden pliegue y superar el tonelaje
• Las bridas más cortas necesitan troqueles más estrechos (con sus propios riesgos)
• Los desplazamientos más estrechos requieren herramientas especiales y mayor tonelaje
En general, si una pieza puede funcionar sin bridas cortas, Desplazamientos estrechos, o radios reducidos, Encuentra la manera de evitar usarlos. Sigue estas reglas para un mejor rendimiento angular mientras reduces el tiempo y el dinero invertidos en herramientas y configuraciones.
Conclusiones finales
| Prioridad | Ítem de acción |
| Empieza aquí | Evalúa tu gama de materiales y tipos de piezas |
| Invierte con sabiduría | Compra herramientas de precisión que cumplan los 6 requisitos |
| Simplificar | Utiliza la regla 8×2 para los troqueles y la selección de punzones basada en materiales |
| Diseño inteligente | Sigue las reglas de diseño de 3 partes |
| Cuando hay dudas | Consulta con tu proveedor de herramientas, especialmente para aplicaciones complejas |
Los troqueles y punzones de freno de presión son tu influencia más directa en la calidad del flexión, velocidad, y seguridad. Elíjalos sabiamente, Mantenlos correctamente, Y tu operación de freno de presión ofrecerá una consistencia constante, Resultados de alta calidad: montaje tras montaje.